
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-09 المنشأ:محرر الموقع


يمثل شراء معدات البثق نفقات رأسمالية عالية المخاطر. تؤدي الاختلالات الفنية خلال هذه العملية إلى تفاقم الخسائر. أنت تواجه هدرًا للمواد ووقت توقف مفرطًا وأجزاء مرفوضة. تمثل معالجة البوليمرات الحساسة لدرجة الحرارة مثل PVC تحديات متأصلة. يجب عليك الموازنة بين متطلبات الإنتاجية العالية والتفاوتات الصارمة في الأبعاد. تتطلب متطلبات تشطيب السطح أيضًا تحكمًا دقيقًا. يتحلل PVC بسرعة تحت الحرارة المفرطة أو القص. وهذا يجعل اختيار المعدات أمرًا بالغ الأهمية لتحقيق استقرار الإنتاج على المدى الطويل.
ويتطلب التخفيف من مخاطر الإنتاج هذه إجراء تقييم فني صارم. يجب عليك تحليل مكون خط البثق حسب المكون. مواصفات الإخراج الأساسية لا تحكي القصة بأكملها. تحتاج إلى تقييم التعامل مع المواد الأولية وأنظمة التحكم الحراري. تعتبر قدرات المعايرة والتكامل النهائية على نفس القدر من الأهمية. تعالج ذات التصميم الجيد آلة بثق المقاطع البلاستيكية هذه المتغيرات بشكل مباشر. فهو يوفر البنية التحتية الميكانيكية والرقمية اللازمة للحفاظ على إنتاج ثابت.
تملي بنية اللولب توافق المواد: تتطلب معالجة الخلطات الجافة من PVC تكوينات محددة مزدوجة اللولب لإدارة حساسية القص ومنع تدهور المواد.
تعتبر المعدات النهائية مهمة بالغة الأهمية: يقوم الطارد بإذابة البلاستيك ودفعه فقط؛ يعتمد استقرار الأبعاد النهائي كليًا على دقة معايرة الفراغ وأنظمة التبريد.
تمنع أدوات التحكم ذات الحلقة المغلقة الانجراف: أنظمة PLC المتقدمة مع تنظيم السرعة المتزامن وأدوات التحكم في درجة الحرارة متعددة المناطق غير قابلة للتفاوض لتقليل معدلات الخردة.
يمتد فحص البائعين إلى ما هو أبعد من البيع: يجب على الشركة المصنعة لآلات بثق القطاعات الموثوقة توفير اختبار قبول المصنع (FAT) الذي يمكن التحقق منه، وتدريب قوي للمشغلين، وقطع غيار يمكن الوصول إليها.
تحدد متطلبات المنتج النهائي مواصفات جهازك. لا يمكنك إجبار الطارد العام على إنتاج مقاطع معمارية عالية التحمل. تحدد الخصائص الفيزيائية لمنتجك النهائي الميزات الميكانيكية الضرورية. يجب عليك تحديد هذه المعلمات قبل تقييم المعدات. يؤدي الفشل في مواءمة قدرات الماكينة مع متطلبات المنتج إلى ضمان حدوث اختناقات في الإنتاج ومعدلات خردة غير مقبولة.
تتطلب الملامح الهيكلية الالتزام الصارم بتفاوتات الأبعاد. غالبًا ما تقع حدود الانحراف المقبولة ضمن +/- 0.1 ملم. يؤثر اهتزاز الماكينة بشكل مباشر على هذه المقاييس. يؤدي ضغط الذوبان غير المتناسق إلى تغيرات في سمك الجدار. يمتص إطار الآلة الصلب الاهتزازات التشغيلية. تحافظ علب التروس عالية الجودة على دوران لولبي ثابت. تمنع هذه العناصر علامات الثرثرة وتضمن توزيعًا موحدًا للمواد. سمك الجدار الثابت يمنع حدوث أعطال هيكلية في التطبيق النهائي.
يعتمد تشطيب السطح بشكل كبير على تجانس الذوبان. يلعب تصميم القالب أيضًا دورًا رئيسيًا. ينتج ذوبان البوليمر الممزوج جيدًا سطحًا أملسًا ولامعًا. يؤدي الخلط السيئ إلى ظهور بقع باهتة وخطوط تدفق. تعتمد الخواص الميكانيكية مثل مقاومة الصدمات على الاندماج المناسب. يجب أن يطبق الطارد الكمية الصحيحة من طاقة القص. القليل جدًا من القص يترك جزيئات غير ذائبة. يؤدي القص الزائد إلى تحلل سلاسل البوليمر. كلا السيناريوهين يؤثران على قوة تأثير ملف PVC.
تتطلب تركيبات PVC المختلفة تكوينات مختلفة للآلة. تتطلب معالجة مادة UPVC الصلبة علب تروس ذات عزم دوران عالي وتبريد برميل مكثف لمنع الاحتراق. يعتمد PVC المرن على التحكم المتخصص في شد السحب لمنع التمدد. تمثل التركيبات المملوءة للغاية تحديات فريدة من نوعها. يزيد المحتوى العالي من كربونات الكالسيوم من التآكل الكاشطة. وهذا يتطلب تعدينًا متخصصًا للبراغي والبراميل. يجب عليك مطابقة تصميم الماكينة مع المركب المحدد الخاص بك.
إعداد المواد يملي استقرار البثق. يجب أن يكون البوليمر موحدًا قبل دخوله إلى الطارد. تؤدي الكثافة الظاهرية غير المتناسقة إلى الارتفاع. يؤدي الارتفاع إلى اختلافات الأبعاد في المظهر الجانبي النهائي. تتعامل معدات المنبع مع الخلط والجرعات والتغذية. هذه الأنظمة هي خط الدفاع الأول ضد عيوب الجودة. لا يمكنك إصلاح سوء إعداد المواد في اتجاه مجرى النهر.
يتطلب راتينج PVC تسخين احتكاك عالي السرعة. تفتح هذه العملية جزيئات PVC، مما يسمح لها بامتصاص المواد المضافة والملدنات والمثبتات. يحقق الخلاط الساخن ذلك من خلال القص الميكانيكي المكثف. التبريد المائي اللاحق إلزامي. يقوم الخلاط البارد بتخفيض درجة الحرارة بسرعة لمنع الاندماج والتكتل المبكر. والنتيجة هي مزيج جاف موحد وحر التدفق يتغذى باستمرار في قادوس الطارد.
قم بشحن راتنج PVC والمثبتات في الخلاط الساخن.
قم بتطبيق احتكاك عالي السرعة حتى تصل الدفعة إلى 120 درجة مئوية إلى 130 درجة مئوية.
قم بتفريغ المركب الساخن في خلاط التبريد.
قم بتدوير الماء البارد من خلال سترة خلاط التبريد حتى تنخفض الدفعة إلى أقل من 40 درجة مئوية.
قم بتفريغ المزيج الجاف المستقر في صومعة التخزين للراحة.
تمنع أنظمة التغذية الآلية تجسير المواد. تقوم مغذيات فقدان الوزن بقياس الكتلة الدقيقة للمواد التي تدخل الماكينة. يقومون بضبط سرعة برغي التغذية في الوقت الفعلي. وهذا يضمن كثافة ظاهرية ثابتة للمركب. تحافظ التغذية الثابتة على ضغط ذوبان ثابت داخل البرميل. لا يمكن للمغذيات الحجمية أن تأخذ في الاعتبار تغيرات الكثافة. توفر أنظمة قياس الوزن الدقة المطلوبة لقذف التشكيل الجانبي ذي التسامح المحكم.
المكونات الميكانيكية الأساسية هي التي تقود عملية البثق. يقوم الطارد بإذابة البوليمر وخلطه وضخه. تحدد بنية هذه المكونات كفاءة المعالجة. يجب عليك تقييم تصميم المسمار والمعادن وأنظمة القيادة. تحدد هذه العناصر العمر التشغيلي للمعدات. كما أنها تحدد الحد الأقصى من الإنتاجية التي يمكن تحقيقها دون المساس بالجودة.
تقوم البراغي المزدوجة المخروطية ببناء الضغط العالي بسرعة. تتميز بطول برميل أقصر. هذا يجعلها مناسبة للملفات والأنابيب الكبيرة. إنهم يتعاملون مع متطلبات الإنتاج العالي بكفاءة. ومع ذلك، فإن آلة البثق ذات اللولب المزدوج المتوازي توفر مزايا مختلفة. توفر البراغي المتوازية قدرات تهوية ممتازة. إنها توفر قصًا متسقًا ولطيفًا على طول البرميل الأطول. وهذا يجعلها مثالية لملفات تعريف النوافذ عالية الإخراج. آلات البثق أحادية اللولب غير مناسبة عمومًا لمسحوق PVC. أنها تفتقر إلى الإزاحة الإيجابية وتولد الاحتكاك المفرط.
ميزة | برغي مزدوج مخروطي | برغي مزدوج متوازي |
|---|---|---|
طول البرميل (نسبة L/D) | أقصر (عادة 22:1 إلى 24:1) | أطول (عادة من 28:1 إلى 32:1) |
توليد ضغط الذوبان | عالية وسريعة | تدريجي ومتسق |
الملف الشخصي القص | عدوانية، جيدة للجدران الثقيلة | لطيف ومثالي للتركيبات الحساسة |
كفاءة التنفيس | معتدل | ممتاز، يزيل الرطوبة بفعالية |
تؤدي معالجة PVC إلى إطلاق غاز الكلور المسببة للتآكل. تسبب الحشوات الكاشطة مثل كربونات الكالسيوم تآكلًا شديدًا. تتحلل المكونات الفولاذية القياسية بسرعة في ظل هذه الظروف. يجب عليك تحديد الطلاءات ثنائية المعدن أو الفولاذ المنترد. توفر سبائك كربيد التنغستن مقاومة ممتازة للتآكل. تعمل هذه المعادن المتقدمة على إطالة عمر وحدة التلدين. إنها تحافظ على الخلوص الحرج بين الرحلات اللولبية وجدار البرميل. يعد هذا التخليص أمرًا حيويًا لكفاءة الضخ.
تولد القوالب المعقدة ضغطًا خلفيًا كبيرًا. يجب أن يتغلب نظام القيادة على هذه المقاومة. أنت بحاجة إلى علب تروس ذات عزم دوران مرتفع ومنخفضة دورة في الدقيقة. تمتص محامل الدفع المدمجة الحمل المحوري من البراغي. سوف يؤدي فشل محمل الدفع إلى تدمير علبة التروس. توفر محركات التيار المتردد المزودة بمحركات التردد المتغير (VFD) تحكمًا دقيقًا في السرعة. يضمن نظام التشغيل القوي أن يعمل جهاز بثق التشكيل الجانبي PVC بسلاسة تحت الأحمال الثقيلة.
تقوم الأدوات بتشكيل ذوبان البوليمر قبل المعايرة. يتطلب تصميم القالب هندسة معقدة. يجب أن تقوم قنوات التدفق الداخلي بتوزيع الذوبان بالتساوي. التدفق غير المتكافئ يسبب التزييف والضغط الداخلي. يجب أن يوازن القالب بين سرعة البوليمر عبر المقطع العرضي بأكمله. يؤدي التصميم السيئ للقالب إلى مشكلات مستمرة في المعالجة النهائية.
يجب أن تأخذ هندسة القالب في الاعتبار سلوك تدفق PVC. تظهر ذوبان البوليمر خصائص لزجة مرنة. تنتفخ عند الخروج من شفاه الموت. تُعرف هذه الظاهرة باسم تضخم الموت. يجب على مهندسي الأدوات حساب هذا التوسع. لقد قطعوا القالب بشكل أصغر قليلاً من الشكل النهائي المطلوب. تعتمد الهندسة الدقيقة على تركيبة PVC المحددة. تتطلب التغييرات في المركب تعديلات على القالب.
توفر القوالب متعددة التجاويف إنتاجية أعلى. أنها تنتج اثنين أو أكثر من الملفات الشخصية في وقت واحد. وهذا يزيد من إنتاج الطارد الكبير. ومع ذلك، فإنها تعقد عملية التحكم. من الصعب تحقيق التوازن بين التدفق بين تجاويف متعددة. توفر القوالب ذات التجويف الواحد تحكمًا أسهل في العملية. إنها مثالية للملفات الشخصية المعقدة ذات الجدران الثقيلة. يجب أن تزن حجم الإنتاج مقابل التعقيد التشغيلي.
يضيف البثق المشترك طبقة ثانوية إلى الملف الشخصي. يتضمن هذا غالبًا تطبيق طبقة مقاومة للطقس ASA أو PMMA. تحمي هذه الطبقة قلب PVC المعاد تدويره. تتطلب العملية جهاز بثق ثانوي. يجب أن تقوم القوالب بدمج تياري الذوبان بسلاسة. يجب أن تكون درجات الحرارة واللزوجة للبوليمرين متوافقة. يعمل البثق المشترك على تقليل تكاليف المواد مع تحسين الأداء الخارجي.
تحدد المكونات النهائية جودة المنتج بشكل مباشر. يقوم الطارد بدفع البلاستيك المنصهر فقط. يقوم نظام المعايرة بتجميد الأبعاد. يعتمد عالي الجودة خط بثق التشكيل الجانبي المخصص بشكل كبير على الدقة النهائية. سيؤدي التبريد غير الكافي أو السحب غير المنتظم إلى إتلاف الذوبان المبثوق تمامًا. يجب عليك تقييم هذه الوحدات بنفس دقة الطارد.
تستخدم جداول المعايرة الفراغ لتثبيت شكل الملف الشخصي. تستخدم المعايرة الجافة كتل مفرغة. المعايرة الرطبة تغمر الملف الشخصي في الماء. تعتبر مضخات الفراغ والمياه المستقلة ضرورية. أنها تمنع تقلبات الضغط. الأكمام التحجيم تجميد الأبعاد الخارجية للملف الشخصي. يقوم الفراغ بسحب البوليمر الناعم على الأكمام المعدنية المبردة. تتطلب هذه العملية تحكمًا دقيقًا لمنع علامات السحب السطحية.
تقوم خزانات التبريد بإزالة الحرارة المتبقية. من الضروري تدفق المياه المضطربة. إنه يكسر طبقة الحدود الحرارية حول الملف الشخصي. هذا يزيل الحرارة بشكل أسرع من التدفق الصفحي. المناطق التي يتم التحكم في درجة حرارتها تمنع الصدمة الحرارية. يضمن طول الخزان المناسب تبريد قلب الملف بالكامل. يؤدي التبريد غير الكافي إلى انكماش ما بعد البثق. سوف يتشوه ملف التعريف بعد أن يغادر الجهاز.
تقوم وحدة السحب بسحب الملف الشخصي عبر الخط. توفر عمليات النقل من Caterpillar قوة جر متسقة. يجب أن تتميز بالتحكم المتزامن في السرعة. يؤدي السحب غير المنتظم إلى تمديد أو ضغط المظهر الجانبي الناعم. وهذا يدمر التحمل الأبعاد. يجب أن تتطابق وسادات السحب مع شكل الملف الشخصي. وهذا يمنع سحق الشبكات الداخلية الحساسة. التوتر المستمر أمر بالغ الأهمية لإنتاج مستقر.
يجب أن تتطابق أنظمة القطع مع سمك الملف الشخصي. تعمل المناشير الكوكبية بشكل جيد مع المقاطع السميكة والصلبة. أنها توفر قطع مربعة ونظيفة. تناسب قواطع المقصلة التشكيلات الرقيقة أو المرنة. أنها تقضي على توليد الغبار. تتعامل طاولات الإمالة الآلية مع الأطوال النهائية. يقومون بإسقاط الملفات الشخصية بلطف في رفوف التراص. هذا يمنع تلف السطح النهائي.
تحافظ البرامج وأجهزة الاستشعار على إنتاج الحالة المستقرة. لا يمكن للتعديلات اليدوية مواكبة سرعات البثق الحديثة. تقوم أنظمة التحكم الدقيقة بمراقبة العشرات من المتغيرات في وقت واحد. يقومون بإجراء تعديلات صغيرة للحفاظ على التوازن. يقلل نظام PLC القوي من الاعتماد على حدس المشغل. فهو يوحد عملية الإنتاج.
تقوم وحدات التحكم PID بإدارة التوازن الحراري الدقيق. إنهم يتحكمون في تسخين وتبريد البرميل. توفر أشرطة سخان السيراميك الحرارة. توفر منافيخ الهواء أو أنظمة تدوير الزيت التبريد. تمنع خوارزمية PID تجاوز درجات الحرارة. يتحلل PVC بسرعة إذا ارتفعت درجة الحرارة. يحافظ التحكم في الحلقة المغلقة على درجة حرارة الذوبان ضمن درجة تحمل صارمة تبلغ درجة واحدة.
يجب أن يظل توتر الخط ثابتًا. يربط PLC المركزي سرعات القيادة. إنه يقوم بمزامنة سرعة لولب الطارد، وحدة تغذية الجرعات، وسرعة السحب. إذا تسارع الطارد، فإن عملية السحب تتسارع بشكل متناسب. وهذا يمنع ملف التعريف من الترهل أو الانطباق. تعد المزامنة أمرًا حيويًا أثناء بدء تشغيل الجهاز وتغييرات السرعة.
تتيح المراقبة في الوقت الفعلي إجراء الصيانة التنبؤية. تقوم المستشعرات بتتبع ضغط الذوبان ودرجة حرارة الذوبان وحمل المحرك. يسجل تسجيل البيانات هذه المعلمات مع مرور الوقت. يمكنك تدقيق الجودة من خلال مراجعة البيانات التاريخية. تشير المسامير في حمل المحرك إلى تآكل المحمل أو المواد الباردة. يشير الانخفاض في ضغط الذوبان إلى مشاكل في التغذية. تتيح لك هذه البيانات إصلاح المشكلات قبل أن تتسبب في التوقف عن العمل.
تحل قدرات الماكينة المحددة تحديات الإنتاج المتكررة. إن فهم كيفية إصلاح الأجهزة للعيوب يؤدي إلى تحسين استراتيجية الشراء الخاصة بك. يمكنك تحديد الميزات التي تعالج مشكلاتك الأكثر شيوعًا. يعمل هذا النهج الاستباقي على تقليل معدلات الخردة وتحسين فعالية المعدات بشكل عام.
نوع العيب | السبب الجذري | حل ميزة الآلة |
|---|---|---|
التحلل الحراري (الاصفرار) | تبريد غير مناسب للبرغي أو وحدات تحكم PID فاشلة. | أنظمة تبريد الزيت اللولبية الداخلية؛ مرحلات الحالة الصلبة للتحكم الدقيق في السخان. |
تزييف الأبعاد | تبريد غير متساوٍ أو مسارات سحب غير متوازنة. | خزانات المياه المضطربة متعددة المناطق؛ عمليات نقل كاتربيلر مدفوعة مؤازرة. |
خطوط القالب السطحية | تآكل كاشط على الشفاه أو الجزيئات غير الذائبة. | الطلاءات يموت كربيد التنغستن. هندسة القص المزدوجة اللولبية المحسنة. |
انهيار الويب الداخلي | ضغط فراغ مفرط أو ضعف قوة الذوبان. | مضخات تفريغ مستقلة متغيرة التردد للتحكم الدقيق في الغرفة. |
ارتفاع (تغير سمك) | كثافة المواد غير المتناسقة التي تدخل البرميل. | أنظمة الجرعات الوزنية لفقدان الوزن. |
يظهر التدهور الحراري على شكل خطوط صفراء أو بنية. يحدث هذا عندما يسخن PVC. غالبًا ما يتسبب التبريد غير الكافي للقلب اللولبي في حدوث هذه المشكلة. كما أن البقع الميتة في تصميم القالب تحبس المواد، مما يؤدي إلى احتراقها. فشل أجهزة التحكم في درجة الحرارة يسمح بارتفاع الحرارة. يؤدي الترقية إلى نظام تبريد الزيت اللولبي الداخلي إلى تخفيف هذه المخاطر. تمنع وحدات التحكم PID الدقيقة الهروب الحراري.
يؤدي تشوه ما بعد البثق إلى تدمير الملامح الهيكلية. يؤدي التبريد غير المتساوي في خزانات المياه إلى حدوث ضغوط داخلية. ينحني المظهر الجانبي مع إطلاق هذه الضغوط. تؤدي عمليات نقل اليرقة المنحرفة أيضًا إلى تزييفها. يسحبون الملف الشخصي بزاوية. ضمان تدفق المياه المضطرب، حتى يمنع الإجهاد الحراري. تضمن محاذاة مسارات النقل بالليزر سحبًا مستقيمًا.
تؤدي خطوط القالب واللمعان الضعيف إلى تدهور مظهر المنتج. يؤدي تجانس الذوبان غير المناسب إلى ترك جزيئات غير منصهرة تخدش السطح. يؤدي التآكل الكاشطة على شفاه القالب إلى ظهور خطوط سحب مستمرة. يؤدي الضغط غير الصحيح لتحجيم الفراغ إلى سحب المادة بقوة شديدة على جهاز المعايرة. تحسين تصميم المسمار يحسن الخلط. طلاءات القالب الصلبة تقاوم التآكل وتحافظ على سطح مصقول.
تتطلب صناعة النوافذ قدرات آلة محددة. ملفات تعريف النوافذ معقدة للغاية. إنهم يطالبون بتحمل صارم لتجريد الطقس وإدخال الأجهزة. لا يمكن للطارد القياسي تلبية هذه المتطلبات. يجب عليك تحديد جهاز مخصص لملفات UPVC مصمم للتطبيقات المعمارية.
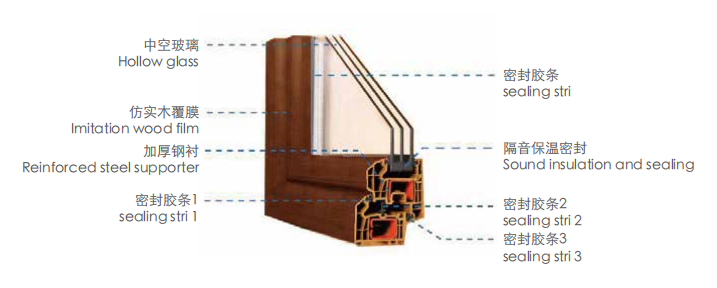
تتميز ملفات تعريف النوافذ بتصميمات متعددة الغرف. توفر هذه الشبكات الداخلية الصلابة الهيكلية والعزل الحراري. يجب أن تتعامل وحدات القوالب والمعايرة مع هذه الهياكل الدقيقة. سيؤدي الفراغ الزائد إلى انهيار الجدران الداخلية. التبريد غير الكافي سوف يسمح لهم بالترهل. يتطلب جدول المعايرة تحكمًا مستقلاً في الفراغ لأقسام مختلفة من الملف الشخصي.
تتحمل ملفات تعريف النوافذ التعرض القاسي للأشعة فوق البنفسجية. تشتمل التركيبة على مستويات عالية من ثاني أكسيد التيتانيوم ومثبتات الأشعة فوق البنفسجية. يجب أن تقوم آلة تشكيل النوافذ UPVC بمعالجة هذه الخلطات دون تحلل المواد المضافة. يجب أن يوفر تصميم المسمار ما يكفي من القص لتفريق ثاني أكسيد التيتانيوم بالتساوي. يؤدي التشتت السيئ إلى الطباشير وتغير اللون في الحقل.
خطوط الإنتاج الحديثة تدمج العمليات الثانوية. تعمل وحدات التثقيب الآلية على إنشاء فتحات تصريف. تقوم محطات التوجيه بإعداد فتحات الأجهزة. يؤدي إدخال شريط الطقس في الخط إلى توفير العمل اليدوي. يؤدي دمج هذه الخطوات مباشرة في خط البثق إلى زيادة الكفاءة. يجب أن يقوم PLC المركزي بمزامنة هذه الآلات المساعدة مع سرعة النقل الرئيسية.
يضمن تقييم مصداقية البائع الدعم على المدى الطويل. أنت تشتري علاقة، وليس فقط معدنًا. يجب أن تفهم الشركة المصنعة أهداف الإنتاج المحددة الخاصة بك. ويجب عليهم توفير الخبرة الهندسية وخدمة ما بعد البيع الموثوقة. يؤدي الاختيار السيئ للمورد إلى تعطل الأصول والأجهزة غير المدعومة.
تقييم قدرة البائع على تصميم حلول مخصصة. تقوم إحدى الشركات المصنعة لآلات بثق التشكيلات ذات السمعة الطيبة بتخصيص الخط وفقًا لتصميم المصنع الخاص بك. يقومون بضبط ارتفاع الماكينة، ووضع لوحة التحكم، وطول خزان التبريد. يجب عليهم إثبات الخبرة في مجموعة منتجاتك المحددة. اطلب دراسات الحالة التي توضح بالتفصيل عمليات التثبيت المخصصة المماثلة.
لا تقبل أبدًا شحنة بدون FAT صارمة. يتم هذا الاختبار في منشأة الشركة المصنعة. يجب عليك استخدام تركيبة PVC الفعلية الخاصة بك والقوالب الخاصة بك. يجب أن تعمل الآلة بالسرعة المتعاقد عليها لفترة طويلة. يجب أن تتوافق ملفات التعريف النهائية مع تفاوتات الأبعاد لديك. يثبت FAT أن الآلة تعمل قبل أن تغادر أرض المصنع.
تتطلب خطوط البثق صيانة مستمرة. تحدد اتفاقيات مستوى الخدمة (SLAs) وقت استجابة البائع. يمنع مخزون قطع الغيار المحلية فترات التوقف الطويلة. تسمح إمكانيات التشخيص عن بعد للمهندسين باستكشاف أخطاء PLC وإصلاحها عبر الإنترنت. تحقق من البنية التحتية لدعم البائع قبل التوقيع على أمر الشراء.
يمثل التثبيت والتشغيل مخاطر كبيرة. حتى أفضل الآلات تفشل إذا كانت المنشأة غير مستعدة. يجب عليك إدارة البنية التحتية والعناصر البشرية. التخطيط الاستباقي يخفف من تأخير بدء التشغيل. إنه يضمن الانتقال السلس من التثبيت إلى الإنتاج الكامل.
يتطلب البثق دعمًا هائلاً للمرافق. يجب أن تتعامل أنظمة المياه المبردة مع الحمل الحراري لخزانات التبريد. يجب أن يكون الهواء المضغوط نظيفًا وجافًا لتشغيل القواطع الهوائية. الطاقة المستقرة ثلاثية الطور أمر بالغ الأهمية. سوف تؤدي تقلبات الجهد إلى تعثر محركات VFD وتوقف الطارد. يجب عليك ترقية البنية التحتية لمنشأتك قبل وصول الجهاز.
يعتمد قذف PVC بشكل كبير على حدس المشغل. يجب على المشغلين فهم سلوك البوليمر والديناميكيات الحرارية. تتطلب الآلة الجديدة تدريبًا شاملاً. الاعتماد على برامج التدريب التي يقودها البائع أثناء التشغيل. يحتاج المشغلون إلى خبرة عملية مع شاشات HMI الجديدة وجداول المعايرة. يقوم المشغل الماهر بمنع الخردة وحماية المعدات.
توقع تعديلات متكررة أثناء مرحلة بدء التشغيل. قد لا يعمل مزيج PVC الجاف الموجود لديك بشكل مثالي على البراغي الجديدة. تتميز الآلة الجديدة بمظهر قص مختلف. سوف تحتاج إلى تعديل حزمة مواد التشحيم أو مستويات التثبيت. اعمل بشكل وثيق مع مورد المواد الخاص بك وبائع الماكينة للاتصال بالصياغة.
قم بتجميع رسومات ملف التعريف المحددة ومتطلبات الإنتاجية وتركيبات المواد قبل الاتصال بالبائعين.
قم بمراجعة البنية التحتية للمرافق الخاصة بمنشأتك لضمان وجود مياه مبردة كافية، وهواء مضغوط، وطاقة كهربائية مستقرة.
اطلب إجراء اختبار قبول المصنع الشامل (FAT) باستخدام القوالب والراتنجات الخاصة بك قبل التصريح بشحن الماكينة.
استثمر بكثافة في تدريب المشغلين بقيادة البائعين لسد فجوة المهارات وتقليل معدلات الخردة الأولية لبدء التشغيل.
ج: توفر البراغي المزدوجة المتوازية قصًا متسقًا ولطيفًا على طول البرميل الأطول. وهذا يمنع التدهور الحراري لتركيبات UPVC الحساسة مع الحفاظ على الإنتاج العالي المطلوب لإنتاج مقاطع النوافذ متعددة التجاويف.
ج: تعمل معايرة الفراغ على سحب البوليمر الناعم مقابل أكمام التحجيم المعدنية المبردة. يؤدي هذا إلى تجميد الأبعاد الخارجية على الفور، مما يمنع المظهر الجانبي من الانكماش أو الالتواء أثناء تبريده في خزان المياه.
ج: تشير الخطوط الصفراء إلى التدهور الحراري. يحدث هذا عادةً بسبب عدم كفاية تبريد اللولب اللولبي، أو وجود بقع ميتة في تصميم القالب، أو فشل وحدات التحكم في درجة الحرارة PID التي تسمح بارتفاع الحرارة.
ج: تقوم وحدات التغذية الوزنية بقياس الكتلة الدقيقة للمادة التي تدخل إلى الطارد. وهذا يعوض الاختلافات في الكثافة الظاهرية، مما يضمن ضغط ذوبان ثابت ويمنع تقلبات الأبعاد في المظهر الجانبي النهائي.
ج: رغم أنه ممكن، إلا أنه ليس الأمثل. يتطلب UPVC الصلب علب تروس ذات عزم دوران عالي وتبريد مكثف. يتطلب PVC المرن تحكمًا متخصصًا في شد السحب. يتطلب التبديل بينهما تعديلات ميكانيكية وأدوات كبيرة.
ج: تُطلق معالجة PVC غازات مسببة للتآكل، كما أن مواد الحشو مثل كربونات الكالسيوم شديدة الكشط. تعمل الطلاءات ثنائية المعدن، مثل كربيد التنجستن، على حماية البرميل والمسامير من التآكل السريع، مما يطيل عمر الماكينة.
ج: تنتج خطوط القالب عن التآكل الكاشطة على شفاه القالب أو جزيئات البوليمر غير الذائبة التي تخدش السطح. يجب عليك تلميع أو إعادة طلاء شفاه القالب وضبط درجة حرارة المسمار لضمان تجانس الذوبان الكامل.


