
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-18 المنشأ:محرر الموقع


يشهد قطاع مواد البناء تحولًا واضحًا في الطلب من PVC الصلب التقليدي والخشب الطبيعي إلى إطارات الأبواب المصنوعة من الخشب والبلاستيك (WPC). هذا التحول مدفوع بمتطلبات المتانة الهيكلية الأعلى، ومقاومة الماء، والشهادات الصديقة للبيئة، مما يسد الفجوة بين طول عمر البلاستيك والقوة الميكانيكية للخشب. غالبًا ما يقلل المصنعون الذين يتطلعون إلى الحصول على هذه الحصة السوقية المتميزة من الاختلافات الميكانيكية والديناميكية الحرارية بين معالجة المواد البلاستيكية النقية ومركبات الألياف الخشبية. تؤدي محاولة تشغيل WPC من خلال ماكينات PVC القياسية في كثير من الأحيان إلى تآكل المعدات مبكرًا، وارتفاعها، وعدم تناسق كثافتها، وارتفاع معدلات الخردة. يتطلب نقل الإنتاج تقييمًا فنيًا صارمًا لقدرات البثق. يشرح هذا الدليل الترقيات الميكانيكية المحددة، وتعديلات الأدوات، ومعلمات المعالجة المطلوبة عند الاستثمار في خط بثق إطار باب WPC المخصص أو الترقية إليه.
متطلبات عزم الدوران والطاقة: تتطلب معالجة WPC عزم دوران وسعة محرك أعلى بكثير لعلبة التروس مقارنة بمادة PVC القياسية بسبب اللزوجة العالية لمصهور الخشب والبلاستيك.
التآكل المعدني: تتطلب الطبيعة الكاشطة للألياف الخشبية معالجات ثنائية المعدن متخصصة للبراغي والبراميل لمنع التدهور السريع.
إدارة الرطوبة والآفات: على عكس PVC النقي، يتطلب بثق WPC تفريغًا قويًا للغاز لمنع الرغوة الهيكلية، بالإضافة إلى جرعات إضافية دقيقة للتخفيف من نقاط الضعف الخفيفة للنمل الأبيض والتحلل الفطري.
التبريد والمعايرة: تتميز مقاطع WPC بكتلة أكبر وتحتفظ بالحرارة لفترة أطول، مما يتطلب جداول معايرة فراغية ممتدة وتدفقًا محسنًا لمياه التبريد مقارنة بخطوط PVC القياسية.
إن مواءمة الاستثمار في الآلات مع متطلبات السوق المستهدفة يملي نجاح منشأة الإنتاج الخاصة بك. يجب عليك فهم الخصائص الفيزيائية الدقيقة للمنتج النهائي قبل تكوين خط البثق. تتطلب صناعة البناء مقاييس أداء محددة من إطارات الأبواب. يحتاج القائمون على التركيب إلى مواد يمكنهم قطعها وحفرها وربطها دون تقسيم. يطلب المستخدمون النهائيون مقاومة الطقس وطول العمر.
تتميز إطارات الأبواب البلاستيكية (UPVC) بخفة الوزن، ومقاومة عالية للماء، ومكونة بالكامل من البلاستيك. هذا التركيب الاصطناعي يجعلها خالية من النمل الأبيض بطبيعتها. يتطلب إنتاج إطارات UPVC عملية بثق عالية السرعة وفعالة. يظل التركيز الأساسي على الإنتاج الحجمي واستقرار الأبعاد. ومع ذلك، فإن PVC النقي يفتقر إلى قوة تحمل الأحمال الثقيلة. لا يمكنها دعم الأبواب الخشبية الصلبة الثقيلة بدون تعزيزات فولاذية داخلية. غالبًا ما يواجه القائمون على التركيب صعوبة عند تركيب المفصلات الثقيلة مباشرةً في مقاطع PVC المجوفة. تميل المادة إلى التجريد تحت عزم الدوران الثقيل.
إطارات أبواب WPC أثقل بكثير. إنها توفر سلامة هيكلية فائقة وقدرة ممتازة على تثبيت البراغي للمفصلات والأجهزة الثقيلة. هذا يحاكي الخشب الصلب التقليدي بشكل مثالي. يمكن للنجارين توجيه إطارات WPC وتسميرها ونشرها باستخدام أدوات النجارة القياسية. على الرغم من مقاومته العالية للماء، إلا أن محتوى الخشب الطبيعي يسبب نقاط ضعف خفيفة. بدون التركيب الكيميائي المناسب، يظل WPC عرضة لهجمات النمل الأبيض. يتطلب إنتاج WPC معدات بثق ثقيلة. يجب أن يركز المشغلون على تجانس الذوبان، والتحكم الدقيق في الكثافة، والانتهاء من السطح الخالي من العيوب.
الآثار المترتبة على التصنيع عميقة. إن الاختيار بين هذه المواد يحدد البنية الأساسية لخط البثق. يتغير كل مكون. يجب عليك إعادة تقييم كل شيء بدءًا من مغذيات التركيبة وحتى وحدة السحب. سوف يفشل القياسي خط بثق إطار الباب PVC تحت الضغط الميكانيكي لمركبات WPC. سوف ترتفع درجة حرارة علب التروس، وسوف تبلى البراغي قبل الأوان.
إن فهم الاختلافات الديناميكية الحرارية والانسيابية بين PVC وWPC النقي يدفع كل تعديل ميكانيكي على خط البثق. لا يمكنك التعامل مع مسحوق الخشب كحشو بسيط. إنه يغير بشكل أساسي فيزياء البوليمر.
تؤدي إضافة 30% إلى 60% من مسحوق الخشب إلى تقليل مؤشر تدفق الذوبان (MFI) بشكل كبير. المركب الناتج يخلق ذوبانًا شديد اللزوجة. هذه المادة الصلبة تقاوم التدفق عبر البرميل ورأس القالب. إنه يزيد الضغط الخلفي بشكل كبير ضد محامل دفع الطارد. يولد الاحتكاك حرارة قص داخلية هائلة. يجب على المشغلين أن يوازنوا بعناية بين تسخين البرميل الخارجي وتسخين القص الداخلي. إذا خرجت حرارة القص عن السيطرة، تتحلل المادة على الفور.
تتحلل ألياف الخشب بسرعة عند درجات حرارة تتجاوز 200 درجة مئوية. بمجرد حرقها، تفقد الألياف سلامتها الهيكلية وتغير لون المظهر النهائي. يوفر Pure PVC مظهرًا أكثر تسامحًا للتحلل الحراري. تتطلب معالجة WPC نافذة معالجة أضيق بكثير. يجب على المشغلين التحكم في درجات حرارة البرميل بدقة مطلقة لمنع الاحتراق. حتى الارتفاع الطفيف في درجة الحرارة في منطقة برميل واحدة يمكن أن يدمر عملية الإنتاج بأكملها. يعمل دقيق الخشب كعازل، مما يجعل من الصعب استخلاص الحرارة الزائدة من مركز تيار الذوبان.
يمثل استرطاب ألياف الخشب تحديًا هائلاً في المعالجة. حتى مسحوق الخشب المجفف مسبقًا بشكل صحيح يقدم رطوبة متبقية. وتحت ضغط قذف هائل، تتحول هذه الرطوبة على الفور إلى بخار. بدون تهوية متخصصة، يخلق البخار فراغات داخلية. هذه الفقاعات المجهرية تؤثر على القوة الهيكلية لإطار الباب. استخراج الرطوبة الفعال غير قابل للتفاوض. إذا وصل البخار إلى رأس القالب، فإنه يتوسع بسرعة عند الخروج من الأدوات. وهذا يسبب كسر الذوبان، وتنقر السطح، وعدم الاستقرار الشديد في الأبعاد.
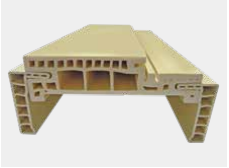
يتطلب التحول من البلاستيك النقي إلى مركبات الخشب آلات متخصصة. لا يمكنك ببساطة صب راتينج WPC في جهاز بثق قياسي. تتطلب المتطلبات الميكانيكية حلولاً هندسية شديدة التحمل.
سوف يؤدي تصميم المسمار المزدوج PVC القياسي إلى تدمير ألياف الخشب. تستخدم براغي PVC النقية نسب ضغط عالية لتوليد حرارة القص من أجل الذوبان. يتطلب WPC النهج المعاكس تمامًا. أنت بحاجة إلى آلة تشكيل بلاستيك WPC مخصصة ومجهزة بمسامير منخفضة الضغط. يمنع الضغط المنخفض حرارة القص المفرطة التي تحرق جزيئات الخشب الحساسة. يجب أن تحتوي الرحلات اللولبية على قنوات أعمق في منطقة الانصهار. وهذا يلائم الطبيعة الضخمة للمزيج الخشبي والبلاستيكي.
علاوة على ذلك، يعمل مسحوق الخشب مثل ورق الصنفرة داخل البرميل. يؤدي التآكل الكاشطة إلى تدمير الفولاذ المنترد القياسي بسرعة. يجب عليك تحديد الطلاءات المصنوعة من السبائك ثنائية المعدن لكل من البراغي والبرميل. توفر معالجات كربيد التنجستن الصلابة اللازمة لتحمل التآكل المستمر. يقوم المصنعون بتطبيق هذه الطلاءات باستخدام لحام القوس البلازما المنقول (PTA). يؤدي هذا إلى إنشاء رابطة معدنية تعمل على إطالة عمر وحدة التلدين بشكل كبير.
تتطلب معالجة WPC عزم دوران عاليًا بشكل استثنائي. يقاوم الذوبان اللزج الحركة للأمام، ويدفع للخلف ضد البراغي. إذا كان حجم علبة التروس صغيرًا، فسوف تتوقف الماكينة أو ترتفع. يؤدي الارتفاع إلى كثافة غير متناسقة للملف الشخصي ومعدلات خردة هائلة. يجب أن يتغلب نظام القيادة على الاحتكاك الهائل الناتج عن دقيق الخشب.
عند تقييم المعدات، قم بفحص محامل الدفع. سوف تتحطم المحامل القياسية تحت الضغط الخلفي WPC. يجب عليك تحديد محامل الدفع الترادفية للخدمة الشاقة والمصممة خصيصًا للبثق عالي المقاومة. اختر علب تروس ذات عزم دوران عالي قادرة على تحمل الأحمال الثقيلة المستمرة. يجب أن يعمل المحرك وعلبة التروس بشكل مستمر دون ارتفاع درجة الحرارة. وهذا يضمن إنتاجًا مستقرًا ومتسقًا عبر فترات الإنتاج الطويلة. تنفيذ أنظمة تبريد زيتية مخصصة لعلبة التروس. يجب أن يدور زيت التروس الاصطناعي عالي اللزوجة من خلال مبادل حراري خارجي للحفاظ على درجات حرارة التشحيم المثالية ومنع تآكل أسنان التروس.
الرطوبة والغازات المتطايرة سوف تدمر ملف تعريف WPC. لا تستطيع أجهزة البثق القياسية ذات الفتحة الواحدة إزالة كمية كافية من البخار. إن الحجم الهائل للغاز الناتج عن ألياف الخشب الساخنة يطغى على أنظمة التهوية الأساسية.
يجب عليك استخدام مناطق تهوية مزدوجة التفريغ على أسطوانة الطارد. تقوم أنظمة التفريغ العدوانية هذه باستخراج الرطوبة والمواد المتطايرة قبل أن تصل المادة إلى رأس القالب. توفر مضخات التفريغ الحلقية السائلة ذات السعة العالية الشفط اللازم. وهذا يضمن مظهرًا كثيفًا وصلبًا وخاليًا من الفراغات. يجب على المشغلين تنظيف مرشحات التفريغ يوميًا. تعمل المرشحات المسدودة على تقليل الشفط، مما يسمح للرطوبة بالانزلاق عبر مناطق التهوية.
يتطلب WPC حماية كيميائية دقيقة. يجب عليك مزج العوامل المضادة للنمل الأبيض ومبيدات الفطريات ومثبتات الأشعة فوق البنفسجية في المصفوفة. تفتقر المغذيات الحجمية إلى الدقة اللازمة. تنفيذ أنظمة الجرعات الوزنية الآلية. تقوم هذه الأنظمة بوزن المواد المضافة ومزجها بدقة، مما يتغلب على نقاط الضعف الطبيعية للألياف الخشبية. يضمن التحكم الوزني أن كل متر من إطار الباب يحتوي على التركيبة الكيميائية الدقيقة المطلوبة للمتانة على المدى الطويل.
تكشف مقارنة المعدات النهائية عن اختلافات صارخة. يتطلب رأس القالب وطاولة المعايرة ووحدات القطع ترقيات كبيرة للتعامل مع المواد المركبة الكثيفة.
يختلف تصميم قناة التدفق تمامًا بين المادتين. يتدفق PVC النقي بسهولة نسبيًا من خلال القوالب المعقدة. يتطلب WPC قنوات قالب مبسطة ومنخفضة المقاومة. أي مناطق ميتة في القالب سوف تسبب ركودًا ماديًا. يحترق WPC الراكد بسرعة، مما يؤدي إلى تدمير عملية البثق. يجب على مهندسي الأدوات تصميم القالب بزوايا ضغط تدريجية. وهذا يقلل من إجهاد القص حيث تتشكل المادة في الشكل النهائي. علاوة على ذلك، يجب على المهندسين أن يأخذوا في الاعتبار تضخم القالب. يتوسع WPC بشكل مختلف عن PVC النقي عند الخروج من شفة القالب. يجب أن تعوض أبعاد الأدوات هذا التوسع لتحقيق الشكل الهندسي النهائي الصحيح.
عند تكوين خط بثق إطار باب مخصص ، ضع في اعتبارك إمكانيات البثق المشترك. هذه ترقية مهمة لـ WPC. يتيح لك استخدام قالب البثق المشترك ABA أو A/B تطبيق طبقة تغطية خارجية نقية من PVC أو ASA. يقوم هذا الغلاف الخارجي الرقيق بتغليف قلب WPC بالكامل. فهو يمنع ألياف الخشب من الرطوبة، ويعزز قابلية الطقس، ويبطل مخاطر النمل الأبيض تمامًا. يسمح البثق المشترك أيضًا للمصنعين باستخدام المواد المعاد تدويرها في القلب مع الحفاظ على تشطيب السطح المتميز.
تختلف أوقات التبريد بشكل كبير. تمتلك WPC كتلة وكثافة أعلى بكثير من مقاطع PVC المجوفة. يحتفظ مركب الخشب بالحرارة لفترة أطول بكثير. تعمل كبطارية حرارية، حيث تحتفظ بالحرارة الداخلية لفترة طويلة بعد أن يصبح السطح باردًا.
لا يمكن لطاولات التبريد القياسية استخلاص الحرارة بسرعة كافية. تتطلب المخصصة آلة تشكيل الأبواب WPC طاولات معايرة فراغية أطول من الفولاذ المقاوم للصدأ للخدمة الشاقة. غالبًا ما تمتد هذه الطاولات من 8 إلى 12 مترًا. التبريد الممتد يمنع تزييف ما بعد البثق. إنه يضمن بقاء إطار الباب الثقيل ثابتًا تمامًا ومستقرًا للأبعاد للتثبيت. يجب أن يتدفق ماء التبريد بشكل مضطرب عبر كتل المعايرة. يستخرج التدفق المضطرب الحرارة بشكل أسرع بكثير من التدفق الصفحي. تعتبر أنظمة المياه المبردة إلزامية لإنتاج WPC عالي السرعة.
يجب على المشغلين مراقبة أجهزة قياس ضغط الفراغ الموجودة على طاولة المعايرة باستمرار. إذا انخفض الفراغ، فسوف ينسحب المظهر الجانبي بعيدًا عن كتل التحجيم، مما يؤدي إلى أبعاد أقل حجمًا. يجب أن تظل درجة حرارة الماء الداخلة إلى جدول المعايرة بين 15 درجة مئوية و20 درجة مئوية. يفشل الماء الدافئ في ضبط المظهر الجانبي للجلد بسرعة كافية، في حين أن الماء البارد بشكل مفرط يمكن أن يسبب صدمة حرارية، مما يؤدي إلى كسور الإجهاد الداخلي في مصفوفة WPC.
تزداد متطلبات الجر مع زيادة وزن المنتج. ملفات تعريف WPC ثقيلة وكثيفة. سوف تنزلق وحدات السحب القياسية، مما يسبب خدوشًا على السطح وتغيرات في الأبعاد. أنت بحاجة إلى وحدات سحب كاتربيلر قوية ذات قوة تثبيت عالية. يجب أن تمسك الوسادات المطاطية بالملف الشخصي بقوة دون أن تسحقه. توفر المحركات المؤازرة تحكمًا دقيقًا في السرعة، مما يمنع تقلبات التوتر.
يجب أن تتميز وحدة السحب أيضًا بعناصر تحكم مستقلة في الضغط لمسارات التتبع العلوية والسفلية. وهذا يمنع المسارات من سحق الأجزاء المجوفة من إطار الباب مع الحفاظ على قبضة كافية لسحب الأجزاء الصلبة الثقيلة. علاوة على ذلك، يجب أن يستخدم منشار القطع نظام تثبيت هوائي يطابق الشكل الدقيق للملف. إذا طبق المشبك ضغطًا غير متساوٍ، فسوف تلتصق شفرة المنشار، مما يتسبب في حدوث قطع خشنة وتلف محتمل لمحرك القطع.
تتطلب تكنولوجيا القطع أيضًا ترقية. تكافح المناشير القياسية مع مصفوفة الخشب والبلاستيك الكثيفة. غالبًا ما يقومون بتقطيع حواف المظهر الجانبي أو حرق المواد بسبب الاحتكاك المفرط. الانتقال إلى وحدات منشار للخدمة الشاقة تقوم بتجميع الغبار. قم بتجهيز هذه المناشير بشفرات ذات رؤوس كربيد ممتازة مصممة خصيصًا للمركبات. يجب أن تتحرك عربة المنشار بشكل متزامن مع سرعة البثق. وهذا يضمن قطعًا مربعًا تمامًا، وهو أمر ضروري لتجميع وصلات إطار الباب الضيقة.
عنصر | بثق PVC القياسي | متطلبات بثق WPC |
|---|---|---|
نسبة ضغط المسمار | عالية (تولد حرارة القص) | منخفض (يمنع حرق الألياف) |
علم المعادن | فولاذ نيتريد قياسي | ثنائية المعدن / كربيد التنغستن |
عزم علبة التروس | السعة القياسية | قدرة عالية بشكل استثنائي |
نظام التفريغ | تنفيس فراغ واحد | تنفيس فراغ مزدوج |
طول طاولة التبريد | قياسي (4-6 أمتار) | ممتد (8-12 متر) |
سحب السحب | قوة لقط القياسية | قوة تثبيت عالية (للخدمة الشاقة) |
قبل أن تصل المادة إلى الطارد، تحدد مرحلة الإعداد نجاح التشغيل بأكمله. يتطلب WPC بيئة خلط يتم التحكم فيها بشكل كبير.
تجفيف مسحوق الخشب: يحتوي دقيق الخشب الخام على رطوبة تصل إلى 8%. يجب عليك تجفيف هذه المادة في مجفف دوار مخصص حتى ينخفض محتوى الرطوبة إلى أقل من 1%. سيؤدي عدم القيام بذلك إلى إرباك نظام التفريغ الخاص بالطارد.
مرحلة الخلط الساخن: قم بنقل مسحوق الخشب المجفف وراتنج PVC والمواد المضافة إلى خلاط ساخن عالي السرعة. يؤدي الاحتكاك الناتج عن شفرات الخلط إلى رفع درجة الحرارة إلى حوالي 115 درجة مئوية إلى 120 درجة مئوية. تعمل هذه الحرارة على تنشيط عوامل التوصيل، مما يضمن تغليف البلاستيك لألياف الخشب بشكل فعال.
مرحلة الخلط البارد: قم بتفريغ المزيج الساخن على الفور في خلاط تبريد. يجب أن تبرد المادة إلى 40 درجة مئوية إلى 45 درجة مئوية قبل تخزينها. إذا تخطيت هذه الخطوة، فإن الحرارة المتبقية ستتسبب في تكتل المركب وتحلله في صومعة التخزين.
فترة النضج: اترك المركب المختلط ليرتاح في صومعة لمدة 12 إلى 24 ساعة. تسمح فترة الراحة هذه للمواد المضافة بالاستقرار وتضمن توزيعًا موحدًا للرطوبة في جميع أنحاء الدفعة.
إعادة استخدام الطحن: إذا كنت تخطط لإعادة استخدام المواد الخردة، فيجب عليك معالجتها من خلال كسارة ومسحوق مخصصين. ويجب تصفية إعادة الطحن من خلال شاشة اهتزازية لضمان حجم جسيمات موحد قبل إعادة إدخالها في مرحلة الخلط بنسبة أقصاها 15%.
يؤدي تشغيل آلة بثق المقاطع البلاستيكية باستخدام مواد WPC إلى مخاطر تشغيلية شديدة. يضمن التخفيف الاستباقي إنتاجًا ثابتًا ويحمي استثمار رأس المال الخاص بك. يؤدي تجاهل هذه المخاطر إلى فشل المعدات بشكل كارثي.
تعمل ألياف الخشب كمركب كاشط داخل الطارد. يؤدي هذا إلى تدمير البراغي القياسية بسرعة. كن شريكًا مع شركة مصنعة موثوقة لآلات بثق الملفات . اطلب بيانات معدنية يمكن التحقق منها بشأن البراغي والبراميل. تنفيذ جداول الصيانة الوقائية الصارمة. افحص الرحلات اللولبية بانتظام بحثًا عن التآكل. قياس الخلوص بين المسمار وجدار البرميل. تؤدي الخلوص الزائد إلى تقليل كفاءة الضخ وزيادة وقت المكوث، مما يؤدي إلى تدهور المواد.
غالبًا ما تتسبب ذوبان اللزوجة العالية في ارتفاع الطارد. وينتج عن هذا أشكال متموجة وأبعاد غير متناسقة. ضمان الجرعات الوزنية الدقيقة لجميع المواد الخام. الاستفادة من أنظمة PLC (وحدة التحكم المنطقية القابلة للبرمجة) المتقدمة. يجب أن يقوم PLC بمزامنة عدد الدورات في الدقيقة للطارد بشكل مثالي مع سرعة السحب. هذا التحكم في الحلقة المغلقة يمنع الارتفاع. مراقبة ذوبان محولات الضغط بشكل مستمر. تشير الارتفاعات المفاجئة في ضغط الذوبان إلى وجود قالب مسدود أو مادة متدهورة.
الرطوبة وسوء تجانس الذوبان يدمران المظهر البصري لإطار الباب. تحسين محتوى الرطوبة في مزيج المواد الخام. احتفظ بالرطوبة أقل من 1% قبل دخولها إلى القادوس. استخدم الخلاطات الساخنة عالية السرعة تليها خلاطات التبريد البارد لتحضير المزيج الجاف بشكل صحيح. الحفاظ على التحكم الصارم في درجة الحرارة في جميع مناطق القالب. ضع في اعتبارك وضع سقف للبثق المشترك لضمان الحصول على لمسة نهائية خالية من العيوب ومقاومة للعوامل الجوية. يخفي المظهر الجانبي المغطى العيوب الداخلية البسيطة ويوفر مظهرًا جماليًا متميزًا.
حتى مع وجود معدات عالية المستوى، سيواجه المشغلون تحديات في المعالجة. إن التعرف على الأعراض مبكرًا يمنع تكوين الخردة بكميات كبيرة.
خطوط النمر على السطح: يشير هذا العيب البصري عادةً إلى تدفق ذوبان غير متساوٍ أو تقلبات محلية في درجات الحرارة في رأس القالب. تحقق من أشرطة السخان الموجودة على القالب وتأكد من بقاء ضغط الذوبان ثابتًا.
تمزيق الحواف: إذا بدت حواف إطار الباب خشنة، فقد تكون سرعة السحب أسرع من إخراج الطارد. وبدلاً من ذلك، قد تكون درجة حرارة شفة القالب منخفضة جدًا، مما يتسبب في سحب المادة.
الفراغات الداخلية: عند قطع الشكل ورؤية الفقاعات داخل القلب، فإن نظام تفريغ الغاز يفشل. فحص مستويات المياه في مضخة التفريغ، وتنظيف منافذ تهوية البرميل، والتحقق من محتوى الرطوبة في المواد الخام.
تشويه الملف الشخصي بعد البثق: إذا انحنى الإطار بعد ترك منشار القطع، فإن عملية التبريد تكون غير متساوية. اضبط تدفق المياه في جدول المعايرة لضمان تبريد موحد عبر جميع جوانب الملف الشخصي.
تراكم القالب (اللحية): تشير المواد المتراكمة عند مخرج القالب إلى سوء تشتت مواد التشحيم أو درجة حرارة الذوبان المفرطة. يجب على المشغلين تنظيف شفة القالب على الفور باستخدام أدوات نحاسية لمنع التراكم من التكسر والتضمين في سطح المظهر الجانبي.
قم بمراجعة مساحة أرضية المصنع الحالية لديك للتأكد من قدرتك على استيعاب جداول معايرة الفراغ الممتدة من 8 إلى 12 مترًا المطلوبة لتبريد WPC.
اطلب بيانات معدنية يمكن التحقق منها ومواصفات تحمل الدفع من موردي الآلات المحتملين قبل توقيع أي عقود شراء.
قم بإجراء اختبار تجريبي باستخدام تركيبة الخشب والبلاستيك الدقيقة الخاصة بك على خط اختبار الشركة المصنعة للتحقق من ثبات ضغط الذوبان وتشطيب السطح.
قم بترقية أنظمة معالجة المواد الخام الخاصة بك لتشمل المجففات الدوارة عالية السعة ووحدات الجرعات الوزنية للتحكم الصارم في نسب الرطوبة والمواد المضافة.
ج: من الممكن من الناحية الفنية بالنسبة لنسب ألياف الخشب المنخفضة جدًا، ولكن لا ينصح بذلك بشدة. تفتقر آلات PVC القياسية إلى عزم الدوران اللازم، ومقاومة التآكل، وقدرات التفريغ. تؤدي محاولة ذلك إلى فشل سريع في المعدات، وارتفاع، وضعف جودة المنتج.
ج: يعتبر التصميم المزدوج المخروطي أو المتوازي مع نسبة ضغط منخفضة مثاليًا. تعمل هذه الهندسة على تقليل حرارة القص، مما يمنع ألياف الخشب من الاحتراق. يجب أن تتميز البراغي أيضًا بطبقات ثنائية المعدن لمقاومة التآكل الشديد.
ج: تتميز مقاطع WPC بكتلة وكثافة أعلى بكثير من مقاطع PVC المجوفة القياسية. يحتفظ مركب الخشب والبلاستيك بالحرارة لفترة أطول. تعتبر جداول معايرة الفراغ الممتدة ضرورية لاستخراج هذه الحرارة ببطء، مما يمنع التشويه بعد البثق.
ج: على الرغم من أن WPC مقاوم للماء بشكل كبير، إلا أن محتوى الخشب يسبب نقاط ضعف خفيفة للنمل الأبيض. يجب عليك مزج عوامل محددة مضادة للنمل الأبيض ومبيدات الفطريات في مزيج المواد الخام باستخدام مغذيات الجاذبية. وبدلاً من ذلك، قم بتطبيق طبقة تغطية بالبثق المشترك PVC أو ASA النقي لإغلاق القلب.
ج: الرطوبة هي السبب الرئيسي. ألياف الخشب استرطابي للغاية. إذا كانت المادة الخام تحتوي على رطوبة زائدة، فإنها تتحول إلى بخار تحت ضغط البثق. يجب عليك تجفيف المواد مسبقًا واستخدام فتحة التهوية المزدوجة الموجودة على البرميل لاستخراج الغازات المتطايرة.
ج: هذا ليس إلزاميًا بشكل صارم، ولكن يوصى به بشدة للأسواق المتميزة. يطبق البثق المشترك طبقة خارجية واقية فوق قلب WPC. وهذا يعزز القدرة على تحمل العوامل الجوية، ويحسن تشطيب السطح، ويزيل تمامًا خطر دخول الرطوبة أو تلف الآفات.


