
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-22 المنشأ:محرر الموقع


يعد شراء آلة بثق البلاستيك بمثابة إنفاق رأسمالي عالي المخاطر حيث تؤدي المواصفات غير المتطابقة إلى هدر المواد المزمن، والتفاوتات غير المتسقة، والاختناقات التشغيلية. غالبًا ما تفشل المعدات القياسية الجاهزة في استيعاب ريولوجيا البوليمر المحددة، أو الأشكال الهندسية المعقدة للمنتجات، أو الطلب المتزايد على معالجة المواد المعاد تدويرها. كثيرًا ما يكافح المشترون لتحقيق التوازن بين تكاليف رأس المال الأولية والكفاءة التشغيلية طويلة المدى واستهلاك الطاقة ووقت توقف الصيانة. يتطلب اختيار المعدات المناسبة إجراء تقييم منهجي لمتطلبات المواد، وميكانيكا الذوبان، والتكامل النهائي، وموثوقية الشركة المصنعة. يوفر هذا الدليل إطارًا فنيًا لتقييم خطوط إنتاج البثق الكاملة ووضع قائمة مختصرة لها بناءً على مقاييس الأداء التي يمكن التحقق منها.
ميكانيكا المواد التي تمليها: يعتمد الاختيار بين التكوينات المفردة والمزدوجة بشكل كامل على الثبات الحراري، وحساسية القص، ونقاء البوليمر المحدد الخاص بك (على سبيل المثال، PVC البكر مقابل إعادة الطحن المعاد تدويره).
الهندسة هي التي تحرك الاحتياجات النهائية: تتطلب المقاطع العرضية المعقدة أنظمة معايرة وتبريد متخصصة، مما يجعل مطابقة خط الإنتاج الكامل بنفس أهمية الطارد نفسه.
تقليل النفايات هو مركز للربح: تعد أدوات التحكم الحديثة في العمليات، والجرعات الوزنية، وأنظمة التغذية المرتدة ذات الحلقة المغلقة ضرورية لتقليل الخردة وتحسين استخدام المواد.
يجب أن يتضمن تقييم سعر الماكينة المميزة تقييمات كفاءة الطاقة، وإمكانيات تقليل الخردة، ودورات الصيانة المتوقعة، وليس فقط أمر الشراء الأولي.
فحص الشركة المصنعة غير قابل للتفاوض: يجب على الشركة المصنعة لآلة بثق البلاستيك الموثوقة أن تقدم اختبار قبول المصنع (FAT) الشفاف والدعم الفني المضمون بعد التثبيت.
يفرض تعقيد المقاطع العرضية اختيارك الأولي للماكينة ويؤثر بشكل كبير على مطابقة خط الإنتاج بالكامل. تتطلب الملفات الشخصية المعقدة معايرة محددة للجزء النهائي للحفاظ على الشكل أثناء مرحلة التبريد الحرجة. عندما يخرج البوليمر من القالب، فإنه يتعرض لتضخم القالب. يجب أن تأخذ أدوات المعايرة في الاعتبار هذا التوسع على الفور. تتسبب سماكة الجدار غير المتساوية في معدلات تبريد تفاضلية، مما يؤدي إلى تشوه المظهر الجانبي إذا كان خزان تحجيم الفراغ يفتقر إلى أدوات التحكم المستقلة في المنطقة. يجب عليك تقييم متطلبات معدات بثق المقاطع ذات الأشكال الخاصة بعناية. تعتبر القوالب المخصصة وجداول المعايرة متعددة المحاور إلزامية للهندسة المعقدة. تضمن مناشير القطع المتخصصة تشطيبات نظيفة دون تشويه البلاستيك أثناء عملية القطع حسب الطول. تحدد تفاوتات الأبعاد المقبولة الدقة المطلوبة لمعداتك وتحدد القدرات اللازمة لأنظمة القيادة والتحكم لديك.
قم بتقييم مؤشر تدفق الذوبان (MFI) للمواد المستهدفة قبل النظر في مواصفات الماكينة. فهم حساسية القص ونقاط التدهور الحراري بدقة. تتصرف الراتنجات العذراء بشكل متوقع تحت الحرارة والضغط. تقدم إعادة الطحن المعاد تدويرها متغيرات هائلة. غالبًا ما تظهر المواد المعاد تدويرها منحنيات لزوجة غير متناسقة تسبب ارتفاعًا عند رأس القالب. تتطلب المواد البلاستيكية المعاد تدويرها الغنية بالرطوبة تهوية متخصصة على البرميل. تمنع مناطق تفريغ الغاز الفراغات الداخلية والعيوب السطحية التي تدمر السلامة الهيكلية. تتطلب معالجة المواد المستدامة عملية ترشيح قوية. ستتسبب الملوثات في إعادة الطحن في تسجيل البرميل وإتلاف القوالب القياسية إذا لم يتم تصفيتها من خلال مبدلات الشاشة المستمرة.
نوع المادة | تحدي المعالجة | التكيف الجهاز المطلوب |
|---|---|---|
البولي أوليفينات العذراء (PE، PP) | الحفاظ على درجة حرارة ذوبان ثابتة بسرعات عالية | ارتفاع نسبة L/D برغي واحد، تصميم حاجز الطيران |
بولي كلوريد الفينيل الصلب | حساسية القص العالية، والتدهور الحراري السريع | لولب مزدوج مخروطي أو متوازي، عدد دورات منخفض في الدقيقة، تبريد بالزيت |
إعادة طحن ما بعد المستهلك | محتوى الرطوبة، الملوثات المادية، متفاوتة مؤسسات التمويل الأصغر | مناطق تفريغ الفراغ، ومبدلات الشاشة ذات المكبس المزدوج |
مركبات الخشب والبلاستيك | التآكل الشديد، والرطوبة العالية المنبعثة من الغازات | برميل/برغي مدرع ثنائي المعدن، تهوية عدوانية |
حدد أهداف إنتاج واقعية بالكيلوجرامات في الساعة بناءً على قدرة التبريد النهائية لديك، وليس فقط الحد الأقصى لإنتاج الطارد. نادرًا ما يساوي الحد الأقصى للإنتاجية النظرية سرعات التشغيل المثلى على الأرض. يؤدي دفع المعدات بسرعة كبيرة إلى الإضرار بجودة المنتج على الفور. إنه يؤدي إلى ذوبان الكسر وسوء تشطيب السطح وعدم استقرار الأبعاد. تعمل السرعات العالية على تقليل وقت المكوث في البرميل، مما يمنع ذوبان وخلط الملونات أو مثبتات الأشعة فوق البنفسجية بشكل مناسب. ركز على العائد المستدام بدلاً من السعة القصوى للوحة الاسم. ينتج عن الإنتاج المتسق والأبطأ قليلاً خردة أقل بكثير من عمليات التشغيل غير المنتظمة عالية السرعة التي تطغى على جدول المعايرة.
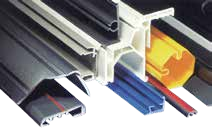
تملي الاختلافات الميكانيكية حالات الاستخدام الأساسي لأجهزة البثق. تعتمد آلات البثق أحادية اللولب على الاحتكاك بجدار البرميل من أجل الصهر والنقل. إنها تعمل بشكل أفضل مع البوليمرات القياسية مثل البولي إيثيلين والبولي بروبيلين وABS. توفر الطاردات ذات اللولب المزدوج إزاحة إيجابية وخلطًا فائقًا. أنها توفر قدرات خلط عالية القص للتركيبات المعقدة. تعد إعدادات اللولب المزدوج ذات الدوران المشترك أو المضاد للدوران إلزامية للمواد الحساسة للحرارة. تتطلب البوليمرات شديدة التركيب أو المملوءة بشدة هذا التكوين المحدد. تمنع البراغي المزدوجة ركود المواد، مما يضمن التدفق لأول مرة، مما يمنع التدهور الحراري.
تتطلب معالجة كلوريد البوليفينيل آلة بثق مقاطع PVC مخصصة . تعمل التصميمات المخروطية أو المتوازية ذات اللولب المزدوج على منع تدهور المواد بشكل فعال من خلال التشغيل عند عدد دورات أقل في الدقيقة مع الحفاظ على إنتاجية عالية. إنها تتعامل مع أحمال حشو كربونات الكالسيوم العالية دون تآكل مفرط أثناء الرحلات الجوية. تتطلب المواد المركبة من الخشب والبلاستيك آلة تشكيل البلاستيك WPC المتخصصة . تعمل ألياف الخشب مثل ورق الصنفرة داخل البرميل. توفر البراميل والبراغي ثنائية المعدن مقاومة التآكل اللازمة ضد هذا التآكل الشديد. يعمل تنفيس الرطوبة الشديد على إزالة الماء من ألياف الخشب أثناء المعالجة لمنع ظهور الرغوة عند القالب. القياسية مع الملفات القياسية بكفاءة. تتعامل إعدادات تضمن إعدادات اللولب الفردي متعددة الاستخدامات التحكم الدقيق في القطر للأشكال الهندسية البسيطة مثل الأنابيب أو نطاقات الحواف. آلة بثق الملفات
تؤثر نسبة الطول إلى القطر (L/D) على تجانس الذوبان بشكل مباشر. فهو يحدد زمن البقاء واستقرار الإخراج تحت الضغط. توفر النسب الأطول (مثل 30:1 أو 36:1) خلطًا أفضل لمركبات البوليمر المعقدة وتسمح بمناطق تنفيس متعددة. يجب أن تتطابق نسب الضغط وعناصر الخلط مع البوليمر المحدد. تعمل هندسة الطيران المحددة على تحسين ميكانيكا الذوبان لتطبيقك الدقيق. تقوم مسامير الحاجز بفصل البوليمر المنصهر عن الكريات الصلبة داخل القناة. وهذا يمنع المواد الصلبة غير المنصهرة من الوصول إلى رأس القالب والتسبب في عيوب السطح. يقلل التصميم اللولبي المناسب من الارتفاع، ويثبت ضغط الرأس، ويضمن درجة حرارة ذوبان موحدة عبر المقطع العرضي بأكمله.
تضمن أنظمة الجرعات الوزنية الخلط الدقيق للمواد بشكل مستمر. إنهم يزنون كل جرام من الراتنج، وإعادة الطحن، والمواد المضافة التي تدخل إلى حلق التغذية. وهذا يقلل من نفايات الراتنج الباهظة الثمن أثناء الإنتاج اليومي ويمنع تغيرات اللون. توفر محولات ضغط الذوبان إمكانات مراقبة العملية في الوقت الفعلي. تساعد مستشعرات درجة حرارة الذوبان في استكشاف عيوب البثق الشائعة وإصلاحها على الفور. تعد عمليات تغيير الشاشات المستمرة أمرًا بالغ الأهمية لمعالجة المواد البلاستيكية المعاد تدويرها. تعمل أنظمة ترشيح الذوبان على إزالة الملوثات المحتملة بكفاءة دون إيقاف الإنتاج. تسمح تصميمات المكبس المزدوج بتغيير الشاشة مع الحفاظ على ضغط الذوبان، مما يمنع اختلافات الأبعاد في المظهر الجانبي النهائي أثناء تغيير الشاشة.
نظام القيادة هو قلب الطارد. توفر محركات التيار المتردد المقترنة بمحركات متغيرة التردد كفاءة جيدة للعمليات القياسية. توفر المحركات المتزامنة ذات المغناطيس الدائم (PMSM) توفيرًا فائقًا للطاقة وعزم دوران أعلى عند السرعات المنخفضة للعمليات المستمرة. تتحمل علب التروس ذات عزم الدوران العالي الضغط الخلفي المستمر الناتج عن القالب. تعتبر محامل الدفع المتكاملة ضرورية لعمليات البثق الثقيلة. يظل فشل محامل الدفع هو السبب الرئيسي للتوقف غير المخطط له في مرافق البثق. تحديد المحامل كبيرة الحجم للتطبيقات التي تتضمن مواد عالية اللزوجة. تعمل أنظمة تزييت علبة التروس المناسبة مع المبادلات الحرارية الخارجية على إطالة عمر وحدة القيادة بأكملها.
تضمن وحدات التحكم في درجة الحرارة PID إدارة حرارية دقيقة في جميع مناطق البراميل. توفر مرحلات الحالة الصلبة تعديلات تسخين سريعة دون التآكل الميكانيكي المرتبط بالموصلات التقليدية. تعمل آليات تبريد البرميل على منع ارتفاع درجة حرارة المواد في المناطق عالية القص. يدير نظام التبريد المائي ذو الحلقة المغلقة عمليات القص العالي بشكل أفضل من منافيخ الهواء البسيطة. يستخرج تبريد الماء الحرارة بسرعة عند معالجة البوليمرات الحساسة للقص مثل PVC. تمنع الإدارة الحرارية المناسبة تدهور البوليمر، وتحافظ على الخصائص الفيزيائية، وتحافظ على لزوجة الذوبان ثابتة عند دخولها إلى القالب.
يتطلب تقييم سعر آلة الملف الشخصي النظر إلى ما هو أبعد من عرض الأسعار الأولي. يتضمن الاستثمار الأساسي عادةً جهاز البثق، ورأس القالب، وطاولة المعايرة النهائية، ووحدة السحب، ولوحة التحكم الرئيسية. غالبًا ما تؤثر النفقات المخفية على متطلبات رأس المال النهائية بشكل كبير. ضع في اعتبارك لوجستيات الشحن، والتجهيزات الثقيلة، والقطرات الكهربائية، ومتطلبات أنابيب المياه المبردة. يضيف مخزون قطع الغيار الأولي إلى رأس المال المقدم المطلوب. يمثل اختبار قبول المصنع، والأدوات المتخصصة، وتدريب المشغلين استثمارات ضرورية إضافية تضمن بدء التشغيل بسلاسة.
قم بنمذجة استهلاك الطاقة على المدى الطويل للمعدات بعناية. احسب الكيلووات المطلوبة لكل كيلوغرام من المواد المعالجة. خذ في الاعتبار وقت التوقف المخطط له للصيانة الروتينية، وتنظيف القالب، وتغييرات الشاشة. تمثل عمليات استبدال البراغي والبراميل متغيرات تشغيلية مهمة مع مرور الوقت. تعمل المواد شديدة الكشط على تسريع تآكل مكونات التلدين. يؤدي الاستثمار في المعالجات ثنائية المعدن إلى زيادة التكاليف الأولية ولكنه يعمل على إطالة عمر المكونات بشكل كبير. تعمل أنظمة تبريد المياه الفعالة على تقليل الاستهلاك الإجمالي للمرافق وتمنع إرهاق مبرد المنشأة.
تعمل أنظمة التحكم المتقدمة على تحسين كفاءة العمل بشكل عام على الأرض. تعمل وحدات التحكم المنطقية القابلة للبرمجة (PLCs) على تمكين عمليات التشغيل وإيقاف التشغيل التلقائية، مما يقلل الاعتماد على المعرفة القبلية. تعمل واجهات الإنسان والآلة (HMIs) على تبسيط عملية تخزين الوصفات وتقليل مخلفات الإعداد أثناء عمليات تغيير المنتج. يسمح اتصال الصناعة 4.0 بالتشخيص عن بعد من قبل الشركة المصنعة. تعمل الصيانة التنبؤية على منع توقف الإنتاج غير المتوقع وتلف المعدات من خلال مراقبة الاهتزاز وارتفاع درجة الحرارة في علبة التروس. يعمل الاتصال السلس عبر خط الإنتاج على مزامنة سرعة الطارد مع وحدة السحب تلقائيًا. يؤدي القطع والتكديس الآلي إلى تقليل متطلبات العمل اليدوي في نهاية الخط.
قم بتقييم قدرة الشركة المصنعة على تصميم مسامير وقوالب مخصصة داخل الشركة. غالبًا ما يؤدي الاستعانة بمصادر خارجية لتصميم القوالب إلى مشكلات في التكامل وتوجيه أصابع الاتهام لاحقًا. تحقق من تجربتهم مع المواد والتطبيقات المحددة الخاصة بك. تعد المعرفة بتطبيق المنتج أمرًا بالغ الأهمية لتحقيق النجاح على المدى الطويل. يوضح التكامل الكامل لخط الإنتاج القدرة الهندسية الحقيقية. يفهم المصنع المختص كيف يؤثر تصميم خزان التبريد على استقامة الملف الشخصي. يجب أن يقدموا أدوات معايرة مخصصة مصممة خصيصًا لرسومات منتجك ويضمنون أبعاد الجزء النهائي.
تحديد معايير صارمة لاختبار قبول المصنع الصارم. قم بتشغيل الجهاز باستخدام مادة الإنتاج الفعلية الخاصة بك، وليس بديلاً عامًا. قم بتضمين أي محتوى معاد تدويره تخطط لاستخدامه يوميًا. إثبات مطالبات الإنتاجية وتفاوتات الأبعاد قبل التصريح بالشحن. التحقق من استقرار الذوبان في ظل ظروف التشغيل المستمرة لعدة ساعات. مراقبة استهلاك الطاقة أثناء الاختبار للتحقق من مطالبات الكفاءة. يمنع FAT الناجح التعديلات المكلفة بعد التثبيت.
قم بتزويد الشركة المصنعة بمزيج الراتنج الدقيق ونسبة إعادة الطحن.
يتطلب التشغيل المستمر لمدة أربع ساعات على الأقل لإثبات الثبات الحراري.
قم بقياس المظهر النهائي مقابل رسومات CAD الخاصة بك باستخدام الفرجار الرقمي.
اختبر مزامنة وحدة السحب أثناء تغيرات السرعة.
محاكاة تغيير الشاشة للتحقق من أوقات استعادة الضغط.
قم بتقييم الشروط المحددة لضمان المعدات بعناية. تحقق من توفر فنيي الخدمة المحليين في منطقتك. تعتبر المهل الزمنية لقطع الغيار المهمة ذات أهمية كبيرة بالنسبة لوقت التشغيل. يجب أن يكون من السهل الوصول إلى السخانات والمزدوجات الحرارية ومراوح تبريد البراميل والقطاعات اللولبية. اطلب قائمة قطع الغيار الموصى بها خلال مرحلة الشراء واطلبها مع الماكينة. تحقق من أن الشركة المصنعة توفر استكشاف الأخطاء وإصلاحها عن بعد عبر اتصالات الإنترنت الآمنة. يقلل الدعم الفني السريع من تأثير الأعطال غير المتوقعة على جدول الإنتاج الخاص بك.
غالبًا ما تقدم المواد المعاد تدويرها متغيرات غير متوقعة في عملية البثق. تسد الملوثات القوالب، وتسبب عيوبًا خطيرة في السطح، وتخلق نقاط ضعف في هيكل المظهر الجانبي.
التخفيف: تحديد أنظمة ترشيح الذوبان المتقدمة لجميع التدفقات المعاد تدويرها. تتعامل مبدلات الشاش ذات المكبس المزدوج مع مستويات التلوث العالية دون انخفاض الضغط. تمنع أنظمة تفريغ الغاز الفراغات الناتجة عن الرطوبة المحتبسة في إعادة الطحن.
تؤدي البنية التحتية غير الكافية إلى توقف الإنتاج فور التثبيت. تؤدي قدرة التبريد غير الكافية إلى ظهور مقاطع جانبية مشوهة وأجزاء مرفوضة لأن البلاستيك لا يستطيع الحفاظ على شكله.
التخفيف: قم بإجراء تدقيق شامل للمرافق قبل التثبيت. التحقق من سعة الماء المبرد ومعدلات التدفق واستقرار الهواء المضغوط. تأكد من أن حدود الحمل الكهربائي تلبي الحد الأقصى لمتطلبات الماكينة، بما في ذلك جميع مناطق التدفئة والتبريد النهائية.
يتسبب الموظفون غير المدربين في حدوث خردة زائدة وتلف محتمل للآلة. تؤدي إعدادات درجة الحرارة غير الصحيحة إلى تدهور المواد وإتلاف المسمار وإنشاء ارتفاعات خطيرة في الضغط على رأس القالب.
التخفيف: تفويض التدريب الشامل في الموقع من الشركة المصنعة. قم بتغطية إجراءات بدء التشغيل، وتطهير إيقاف التشغيل، وتفسير بيانات المستشعر بدقة. قم بتعليم المشغلين كيفية استكشاف أخطاء ميكانيكا الذوبان وإصلاحها والمشكلات المتزايدة وسيلان اللعاب.
يؤدي التزامن السيئ إلى تشويه المنتج النهائي قبل أن يبرد. تتسبب سرعات السحب غير المتسقة من عملية سحب اليرقة في حدوث اختلافات في سمك الجدار والوزن الإجمالي للملف الجانبي.
التخفيف: التأكد من أن خزانات تحجيم الفراغ تعمل بشكل مثالي مع الطارد. قم بمزامنة وحدات السحب مع سرعة الطارد بدقة باستخدام أجهزة التشفير الدوارة. تعمل أنظمة التحكم ذات الحلقة المغلقة على منع تشوه المظهر الجانبي أثناء عملية السحب عن طريق ضبط سرعة الخط تلقائيًا بناءً على مقاييس قطر الليزر.
إن اختيار المعدات المناسبة يعني مطابقة المواصفات الميكانيكية للواقع المادي. الإفراط في التحديد يؤدي إلى إهدار رأس المال والأصول غير المستغلة على الأرض. ويضمن عدم التحديد الفشل المزمن في الإنتاج، والخردة اليومية المفرطة، والمواعيد النهائية للتسليم. قم بإعطاء الأولوية للمصنعين الذين يقدمون بيانات هندسية شفافة ودعمًا قويًا. اطلب اختبار المواد قبل الانتهاء من أي مواصفات للمعدات. يلزم مطابقة خط الإنتاج بالكامل واختبار المصنع الشامل قبل التوقيع على الدفعة النهائية.
قم بتجميع رسومات المنتج وأوراق بيانات المواد والنسب المئوية لإعادة الطحن في مستند فني واحد.
حدد بوضوح الإنتاجية الدقيقة وتفاوت الأبعاد ومتطلبات المساحة الأرضية.
أرسل طلبًا موحدًا لتقديم العروض إلى الشركات المصنعة التي تم فحصها والمتخصصة في البوليمر الخاص بك.
قارن المواصفات الفنية وتقييمات علبة التروس وقدرات التبريد بدلاً من الاقتباس الأولي فقط.
حدد موعدًا لتدقيق المنشأة للتحقق من قدرات المياه المبردة والكهرباء قبل إصدار أمر الشراء.
ج: تعتمد الآلات أحادية اللولب على الاحتكاك في عملية الصهر والنقل. إنها مثالية للبوليمرات القياسية مثل البولي إيثيلين والبولي بروبيلين. توفر الماكينات ثنائية اللولب إزاحة إيجابية وخلطًا عالي القص. وهذا يجعلها ضرورية للمواد الحساسة للحرارة مثل PVC أو المواد البلاستيكية المركبة بشكل كبير والتي تتطلب تحكمًا دقيقًا في درجة الحرارة وتنفيسًا قويًا.
ج: يتطلب تقييم سعر آلة التشكيل تحليل قيمة النظام بالكامل. تختلف الأسعار الأساسية بناءً على الأصل والقدرة ومستويات الأتمتة. ضع في اعتبارك دائمًا كفاءة الطاقة، ومتطلبات الصيانة، وإدراج المعدات النهائية، وتكلفة قطع الغيار عند مقارنة مقترحات الشركات المصنعة المختلفة.
ج: PVC حساس للغاية للقص وعرضة للتدهور الحراري السريع. تستخدم الآلات المتخصصة براغي مزدوجة مخروطية أو متوازية. تعمل هذه عند عدد دورات أقل في الدقيقة. إنها توفر ذوبانًا لطيفًا وموحدًا دون حرق المواد أثناء المعالجة، وتتعامل مع أحمال الحشو العالية بكفاءة.
ج: مركبات الخشب والبلاستيك شديدة الكشط بسبب محتواها من ألياف الخشب. تتطلب الآلات براميل ومسامير معالجة بنظام المعدنين لضمان أقصى مقاومة للتآكل. كما أنهم يحتاجون أيضًا إلى أنظمة تهوية فراغية متخصصة لإزالة الرطوبة من ألياف الخشب أثناء البثق لمنع ظهور الرغوة عند القالب.
ج: يجب أن يركز التقييم بشكل كبير على المكونات النهائية. تتطلب الأشكال المعقدة جداول معايرة فراغية مخصصة للغاية للحفاظ على الشكل الهندسي أثناء التبريد. تعتبر وحدات السحب الدقيقة متعددة اليرقات ومناشير القطع المتخصصة ضرورية للحفاظ على التفاوتات دون تشويه المظهر الجانبي.
ج: تتطلب معالجة المواد البلاستيكية المعاد تدويرها بكفاءة تعديلات محددة على الماكينة. ابحث عن آلات مجهزة بفلترة ذوبان قوية لإزالة الشوائب دون إيقاف الخط. تعمل مناطق التفريغ الفراغي على استخراج الرطوبة المحتبسة. تضمن الجرعات الوزنية المزج المتسق للمواد المعاد تدويرها والمواد الخام.


