
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-23 المنشأ:محرر الموقع


تؤدي حشوات باب الثلاجة وظيفة ميكانيكية محددة للغاية. إنها تحافظ على الكفاءة الحرارية، وتمنع التكثيف، وتحافظ على امتثال الأجهزة لمعايير الطاقة الصارمة. يؤدي إنتاج هذه الأختام بكميات كبيرة إلى ظهور عقبات تصنيع مميزة. يجب على مديري المصانع الحفاظ على تفاوتات صارمة في الأبعاد أثناء إدارة انكماش البوليمر. إذا كان الملف مشوهًا أثناء التبريد، فإن المستخدم النهائي يتعامل مع التجاعيد الدائمة وفشل الشفط. يضيف دمج الشرائط المغناطيسية مباشرة في سير العمل دون إبطاء سرعة النقل طبقة أخرى من الصعوبة. إن التغلب على معدلات الخردة المرتفعة والأشكال الهندسية غير المتناسقة يعني التخلي عن معدات معالجة البلاستيك العامة. تحتاج المرافق إلى آلة بثق حشية باب الثلاجة المتخصصة . يوفر هذا الجهاز التنظيم الحراري الدقيق والتحكم الميكانيكي المطلوب لبثق المقاطع المعقدة ومتعددة الغرف بشكل متسق.
يعد تعدد استخدامات المواد أمرًا إلزاميًا: يتطلب الإنتاج الحديث معدات قادرة على التعامل مع العديد من البوليمرات، مما يجعل خط بثق مقاطع الختم المرنة PVC TPU TPE أمرًا بالغ الأهمية للتكيف مع متطلبات السوق.
الدقة تملي الإنتاجية: إن المتغير الأكثر أهمية في ربحية تصنيع الحشيات هو عملية المعايرة والتبريد، والتي تمنع تشوه المظهر الجانبي، وتزيل التجاعيد السطحية، وتضمن إحكام إغلاق الأجهزة.
تعمل الأتمتة على تقليل تكاليف التشغيل: يؤدي دمج إدخال الشريط المغناطيسي المضمن والقطع الآلي واللحام مباشرة في خط البثق إلى تقليل تكاليف العمالة واختناقات التجميع بشكل كبير.
اختيار البائع هو شراكة: يجب أن يعتمد اختيار الشركة المصنعة لآلة بثق التشكيلات الجانبية على دعم ما بعد البيع، وإمكانيات تخصيص الأدوات، وبروتوكولات اختبار قبول المصنع (FAT) المثبتة.
يبدأ البثق الناجح بتعريف صارم لمتطلبات المنتج النهائي. تعمل أختام الثلاجة في البيئات القاسية. يجب أن يحافظوا على المرونة عند انخفاض درجات الحرارة إلى أقل من -20 درجة مئوية في تطبيقات التجميد. إنها تتطلب مقاومة كيميائية عالية لتحمل عوامل التنظيف القوية والأحماض الغذائية والزيوت. الضغط المحكم غير قابل للتفاوض بشأن تقييمات كفاءة الطاقة. تملي السلامة الهيكلية الالتزام المغناطيسي المناسب. إذا انهار المظهر الجانبي أو التواء أثناء البثق، فلن يستقر المغناطيس الداخلي على إطار الجهاز الفولاذي. يؤدي ذلك إلى إنشاء فجوات صغيرة، مما يؤدي إلى تسرب الهواء، وتراكم الصقيع السريع، وتشغيل الضواغط فوق طاقتها.
إن اختيار البوليمر المناسب يحدد تصميم برغي الطارد، وملامح التسخين، وأطوال حوض التبريد. يجب عليك الموازنة بين تكاليف المواد الخام والأداء الميداني على المدى الطويل.
PVC الناعم: يظل كلوريد البولي فينيل هو الخيار القديم. إنه يوفر فعالية كبيرة من حيث التكلفة ولحامًا موثوقًا للغاية أثناء التجميع النهائي للإطار بزاوية 45 درجة. ومع ذلك، يؤدي انتقال الملدنات بمرور الوقت إلى تصلب أختام PVC وتغير لونها وتشققها. تستمر اللوائح البيئية المتعلقة بإنتاجها والتخلص منها في دفع الشركات المصنعة نحو بدائل أنظف.
TPE/TPU: تتحول الصناعة نحو اللدائن المرنة بالحرارة (TPE) والبولي يوريثان (TPU). توفر هذه المواد مرونة فائقة في درجات الحرارة المنخفضة واستعادة ممتازة لمجموعة الضغط. فهي قابلة لإعادة التدوير بالكامل ولا تطلق منتجات ثانوية سامة أثناء المعالجة. إنها تحافظ على ذاكرتها المرنة لفترة أطول بكثير من مادة PVC، مما يضمن إحكام الإغلاق طوال دورة حياة الجهاز بالكامل.
نوع المادة | مرونة درجات الحرارة المنخفضة | استعادة مجموعة الضغط | قابلية اللحام | التطبيق الأساسي |
|---|---|---|---|---|
بولي كلوريد الفينيل الناعم | معتدل | متوسط | ممتاز | الوحدات السكنية الميزانية |
TPE | عالي | ممتاز | جيد (يتطلب أدوات محددة) | الأجهزة الحديثة الصديقة للبيئة |
تي بي يو | عالية جدًا | متميز | جيد | التبريد التجاري الثقيل |
يجب أن تستوعب عملية البثق طرق التثبيت المختلفة التي يمليها تصميم الجهاز. تتطلب كل هندسة تصميمات قوالب وأدوات معايرة مختلفة تمامًا.
أختام الدفع على شكل سهام: شائعة في الوحدات السكنية. تتميز الحشية بعمود فقري صلب أو شبه صلب على شكل سهم يضغط في أخدود تم توجيهه مسبقًا في بطانة الباب البلاستيكية.
سحب قناة U: يستخدم في الوحدات التجارية الثقيلة. تلتف الحشية حول حافة لوح الباب المصنوع من الفولاذ المقاوم للصدأ، مما يتطلب احتكاكًا محكمًا.
قنوات التثبيت المخفية: تصميمات قديمة أو متخصصة حيث يتم تثبيت الحشية ميكانيكيًا على الباب تحت غطاء مخفي.
يجب أن تنضغط المنافيخ المجوفة للختم بسهولة عندما يغلق الباب، ولكنها تعود فورًا عند فتحها. يتطلب تحقيق هذه الحركة الديناميكية تحكمًا دقيقًا في سمك الجدار، وغالبًا ما يصل إلى 0.1 ملم أثناء البثق.
تستخدم العديد من الحشيات الحديثة تقنية البثق المشترك. يتضمن ذلك بثق العمود الفقري الصلب (غالبًا صلابة Shore D) لتركيب الباب جنبًا إلى جنب مع منفاخ ناعم ومرن (صلابة Shore A) للختم نفسه. لا يمكنك تحقيق ذلك باستخدام طارد واحد. يتطلب الأمر رؤوس قوالب متخصصة متعددة الطبقات يتم تغذيتها بواسطة إعدادات متزامنة متعددة الطارد. توفر المادة الصلبة القبضة الهيكلية اللازمة للبقاء في مسار الباب، بينما توفر المادة الناعمة وسادة محكمة الغلق. يجب أن يحدث الترابط الحراري بين هذين التيارين البوليمريين المتميزين بسلاسة داخل رأس القالب تحت ضغط عالٍ قبل بدء التبريد.
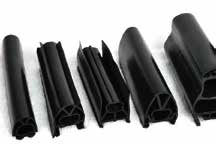
تبدأ العملية في مرحلة مناولة المواد. تضمن وحدات الجرعات الوزنية مزجًا دقيقًا للراتنج البكر، وإعادة الطحن، والصبغة الرئيسية الملونة قبل دخول البوليمر إلى حلق التغذية. داخل البرميل، يوجد برغي دوار يقص البلاستيك ويذيبه. يعد التحكم في درجة الحرارة عبر مناطق البرميل أمرًا بالغ الأهمية. إذا كانت درجة حرارة الذوبان منخفضة جدًا، فلن تتدفق المادة بشكل صحيح، مما يتسبب في ارتفاع ضغط الرأس. إذا كانت نسبة البوليمر مرتفعة للغاية، فإنه يتحلل، مما يؤدي إلى ظهور علامات حروق وفقدان الخصائص الفيزيائية. يجب أن يتطابق تصميم المسمار - على وجه التحديد نسبة الضغط وعمق الطيران - مع المادة المحددة التي تتم معالجتها لضمان ذوبان متجانس دون تسخين القص المفرط.
يتم دفع البوليمر المنصهر من خلال أدوات مخصصة تُعرف باسم قالب البثق. وهذا يشكل المقطع العرضي المعقد والمتعدد الغرف لختم الثلاجة. يعتمد تصميم القالب على ديناميكيات الموائع المتخصصة للغاية. يجب على المهندسين أن يأخذوا في الاعتبار تضخم القالب، وهو ميل البوليمر إلى التوسع عند خروجه من الأدوات المقيدة. يجب أن تعمل قنوات التدفق الداخلي (طول الأرض) للقالب على موازنة سرعة المادة بشكل مثالي. إذا كان البوليمر يتدفق بشكل أسرع على قسم العمود الفقري الأكثر سمكًا منه على قسم المنفاخ الرقيق، فسوف يلتوي المظهر الجانبي ويلتوي فورًا عند الخروج من القالب.
هذا هو الانتقال الأكثر حساسية في العملية برمتها. ينتقل الملف الشخصي من القالب الساخن إلى خزانات تبريد الماء المبرد. تمنع جداول تحجيم الفراغ الغرف المجوفة للحشية من الانهيار أثناء تجميد البوليمر. يقوم الفراغ بسحب الجلد الخارجي للملف الجانبي مقابل كتل التحجيم المصنوعة من النحاس أو الفولاذ المقاوم للصدأ. وفي الوقت نفسه، الماء المبرد المضطرب يزيل الحرارة. إذا كان التبريد غير متساوٍ، فإن الضغوط الداخلية تتراكم داخل مصفوفة البوليمر، مما يؤدي إلى تشوه دائم وانكماش بعد ساعات من تخزين المنتج أو قطعه.
بمجرد تبريد الملف الشخصي واستقراره الأبعاد، تتولى العمليات النهائية المسؤولية. تقوم آليات الإدخال الآلي بتغذية الشريط المغناطيسي المستمر مباشرة في الحجرة المخصصة للحشية. تستخدم وحدات السحب الدقيقة أحزمة مطاطية متخصصة لسحب المظهر الجانبي بسرعة ثابتة. يجب أن تتم معايرة شد السحب بشكل مثالي لمنع تمدد البوليمر الدافئ. وأخيرًا، تقوم وحدات القطع المؤازرة الآلية بتقطيع الشكل المستمر إلى الأطوال الدقيقة المطلوبة لتجميع إطار الباب، مما يضمن قطعًا نظيفًا ومربعًا للحام النهائي.
يعتمد الإنتاج الحديث على أنظمة الفحص البصري الآلية وميكرومتر الليزر. تتحقق هذه المستشعرات من أبعاد الملف الشخصي والسلامة الهيكلية في الوقت الفعلي. يقومون بالتحقق من وجود شريط مغناطيسي مناسب للجلوس، وسمك الجدار الصحيح، والعرض الإجمالي للملف الجانبي. إن التأكد من أن المنتج النهائي يلبي المواصفات الدقيقة يعني أنه سيجتاز اختبارات محكم الإغلاق على مستوى المستهلك. يرغب مديرو المصانع في تجنب المواقف التي يجب فيها على المستخدمين النهائيين استخدام معالجات الماء المغلي أو مجففات الشعر لإصلاح السدادات الملتوية التي لا تتوافق مع إطار الجهاز.
تعتمد المعالجة القياسية للـ PVC اللينة عادةً على أجهزة بثق أحادية اللولب بنسبة طول إلى قطر (L/D) تبلغ 24:1 أو 28:1. تتميز هذه البراغي بمسامير عميقة مُحسّنة لحساسية حرارة PVC. ومع ذلك، فإن معالجة اللدائن المتقدمة تتطلب آلة بثق شريط الختم TPE ذات الكفاءة العالية . تتميز هذه الآلات بمسامير طيران حاجزة مصممة لضمان الذوبان الكامل للمطاط الصناعي دون ركود المواد. كما أنها تتطلب أيضًا علب تروس ذات عزم دوران أعلى وأنظمة تسخين برميلية أكثر قوة للتعامل مع درجات حرارة المعالجة الأعلى لـ TPE وTPU.
تعتبر رؤوس القالب متعددة الطبقات قطعًا هندسية معقدة. أنها تسمح بالبثق المتزامن لمقاييس التحمل المادية المختلفة. يمكنك الجمع بين قاعدة PVC الصلبة ومنفاخ TPE الناعم. تستخدم الأدوات موزعي الكتلة Y لإدارة تيارين مختلفين من الذوبان، وجمعهما معًا قبل مخرج القالب مباشرة. يجب أن تكون قنوات التدفق مصقولة بدرجة عالية لمنع تعلق المواد وتدهورها. تعمل ميزات التغيير السريع في رؤوس القالب هذه على توفير ساعات من التوقف أثناء عمليات تبديل المنتج، مما يسمح للمشغلين بتبديل لوحات التشكيل دون تفكيك مجموعة القالب بالكامل.
الخط المستمر يكون بنفس سرعة أبطأ مكوناته. تستخدم وحدات السحب المتزامنة مسارات كاتربيلر للإمساك بالمقطع بلطف ولكن بثبات، مما يمنع سحق الغرف المجوفة. تعمل أنظمة التثقيب والتحز على إعداد الحشية للتجميع النهائي، مما يؤدي إلى قطع أجزاء محددة حيث سيتم طي الحشية عند الزوايا. وأخيرًا، تعمل آلات اللحام الزاوية 45 درجة غير المتصلة بالإنترنت على تحويل المقاطع المقطوعة إلى إطارات أبواب نهائية محكمة الغلق. يؤدي دمج خطوات الإدخال والقطع المغناطيسي مباشرة في خط البثق إلى زيادة الإنتاجية وتقليل تلف المناولة.
غالبًا ما ينتج المصنعون الآلاف من نماذج الحشيات المختلفة من OEM وما بعد البيع. وهذا يتطلب خط بثق لقطاعات الختم PVC TPU TPE الذي يمكنه التعامل مع التحولات السريعة. أنت بحاجة إلى معدات تدعم أدوات التغيير السريع لكل من وحدات التبريد التجارية والوحدات السكنية. إن الآلة المقيدة في نوع أو مادة واحدة سوف تصبح بسرعة عنق الزجاجة في منشأة تصنيع متنوعة. ابحث عن جداول المعايرة المعيارية التي تسمح للمشغلين بتبديل الكتل المفرغة في دقائق بدلاً من ساعات.
يتم قياس سرعة الخط عادة بالأمتار في الدقيقة. في حين أن السرعات العالية (15-25 م/دقيقة) تزيد من الإنتاج، فإنها تزيد أيضًا من خطر عدم استقرار الأبعاد. تتطلب السرعات الأعلى أنظمة تبريد أكثر كفاءة بشكل كبير. إذا قمت بدفع الملف خلال الحمام المائي بسرعة كبيرة، فسيظل القلب ساخنًا. وهذا يؤدي إلى انكماش ما بعد البثق بمجرد تعبئة المنتج. يعني تقييم الماكينة إيجاد التوازن الأمثل بين الحد الأقصى من الإنتاجية والجودة الخالية من العيوب، وهو ما يتطلب غالبًا خزانات تبريد ممتدة أو حمامات تبريد ثانوية.
يتطلب الحفاظ على سمك الجدار وهندسة المظهر الجانبي أنظمة تحكم متقدمة. تقوم وحدات التحكم المنطقية القابلة للبرمجة (PLCs) بإدارة كل منطقة تسخين، ومحول ضغط الذوبان، وسرعة المحرك. توفر ميكرومترات الليزر المضمنة ردود فعل مغلقة. إذا انحرف سمك المظهر الجانبي ولو بجزء من المليمتر، يقوم النظام تلقائيًا بضبط سرعة السحب أو عدد دورات الطارد في الدقيقة لتصحيح ذلك. وهذا يلغي الاعتماد على تعديلات المشغل اليدوية ويضمن جودة متسقة عبر الورديات المختلفة.
البثق هو عملية كثيفة الاستهلاك للطاقة. يجب عليك تحليل استهلاك الطاقة لمناطق التدفئة ومضخات التفريغ ووحدات التبريد. تعمل المحركات الحديثة التي تعمل بمحرك مؤازر على تقليل تكاليف التشغيل طويلة المدى بشكل ملحوظ مقارنة بمحركات التيار المتردد أو التيار المباشر الأقدم. تمنع سخانات البراميل المعزولة أيضًا فقدان الحرارة، وتوجيه الطاقة إلى البوليمر بدلاً من هواء المصنع. تضمن محركات التردد المتغير (VFDs) الموجودة على مضخات التفريغ أنها تستهلك فقط الطاقة اللازمة للحفاظ على مستوى التفريغ المطلوب، مما يقلل من استخدام الكهرباء.
إن انكماش البوليمر بعد البثق هو حقيقة لا مفر منها. عندما يبرد البلاستيك، تتقلص السلاسل الجزيئية. إذا لم تتم إدارة ذلك، فسوف تنكمش الحشية وتسقط من إطار الباب. تركز استراتيجيات التخفيف على درجات حرارة حمام التبريد الأمثل ومناطق التلدين الممتدة. أنت أيضًا بحاجة إلى معايرة السحب بدون توتر. إذا كان السحب يسحب الملف بقوة شديدة بينما لا يزال دافئًا، فإنه يؤدي إلى تمدد صناعي. عندما يبرد المظهر الجانبي أخيرًا، فإنه يستقر مرة أخرى، مما يؤدي إلى وجود حشية قصيرة جدًا بالنسبة لإطار الباب.
يؤدي التبريد غير المتساوي أو معايرة الفراغ غير الصحيحة إلى حدوث تجاعيد دائمة في المنفاخ. تخلق هذه التجاعيد فجوات بين الباب وجسم الجهاز. يؤدي هذا إلى فشل أختام الأبواب، والتكثيف، وارتفاع معدلات المطالبة بالضمان. يعد ضمان تدفق الماء المتسق وضغط الفراغ المستقر في خزان المعايرة هو الطريقة الوحيدة لإنتاج ختم محكم وسلس تمامًا. يجب على المشغلين فحص فتحات التفريغ الموجودة في كتل التحجيم بانتظام للتأكد من عدم انسدادها ببقايا البوليمر أو رواسب الماء العسر.
بالنسبة للمنشآت التي تقوم بتشغيل خط بثق الحشية المخصص ، يمثل التوقف عن العمل خطرًا كبيرًا. يمكن أن يستغرق تغيير القوالب والمعايرات لنماذج الأجهزة المختلفة ساعات إذا كانت المعدات سيئة التصميم. يجب أن تبحث عن آلات تتميز بمشابك سريعة التحرير، ومشعبات مياه يسهل الوصول إليها، ووصلات تفريغ معيارية. يؤدي تطبيق مبادئ تبادل القالب في دقيقة واحدة (SMED) واستخدام الآلات المصممة جيدًا إلى تقليل وقت التغيير من ساعات إلى دقائق، مما يؤدي إلى تحسين الفعالية الإجمالية للمعدات بشكل كبير.
يتطلب تشغيل خط بثق شريط الختم معرفة متخصصة. يجب أن يفهم المشغلون كيفية استكشاف أخطاء تضخم القالب واختلالات التدفق وتقلبات الفراغ وإصلاحها. يعد التدريب القوي للبائع أمرًا ضروريًا. يجب أن تتضمن بروتوكولات الصيانة التنظيف المنتظم لرأس القالب لمنع المواد المتدهورة من التسبب في حدوث خطوط سطحية. تتطلب مضخات التفريغ ومرشحات المياه أيضًا جداول صيانة صارمة لضمان أداء تبريد ثابت ومنع توقف الخطوط بشكل غير متوقع.
عيب شائع | السبب المحتمل | الإجراء التصحيحي |
|---|---|---|
التجاعيد السطحية | فراغ غير كاف في كتلة المعايرة | فتحات فراغ واضحة. زيادة ضغط المضخة |
انكماش الملف الشخصي | التوتر الزائد عند الخروج | تقليل سرعة السحب؛ تحقق من درجة حرارة مياه التبريد |
ضعف الالتصاق المغناطيسي | جدار الغرفة سميك للغاية أو ملتوي | اضبط مسامير القالب لموازنة تدفق البوليمر |
علامات الحروق | ركود المواد في رأس القالب | درجات حرارة المنطقة المنخفضة؛ قنوات الموت النظيفة |
يجب أن يتمحور تقييمك حول تقليل فترات التوقف غير المخطط لها. قم بتقييم سلسلة التوريد الخاصة بالشركة المصنعة لآلة بثق القطاعات التي اخترتها . يجب أن تكون المكونات المهمة مثل البراغي، والبراميل، وأشرطة التسخين، ووحدات PLC المتخصصة متاحة بسهولة. إذا فشل محرك الأقراص، فستحتاج إلى شحن بديل على الفور. يمكن أن يؤدي الافتقار إلى الدعم المحلي، أو إمكانيات التشخيص عن بعد، أو تأخر قطع الغيار إلى شل خط الإنتاج الخاص بك لأسابيع، مما يؤدي إلى تفويت مواعيد التسليم لمصنعي المعدات الأصلية للأجهزة.
يقوم أفضل مزودي الآلات بما هو أكثر من مجرد بناء أجهزة البثق. يقومون بتصميم واختبار القوالب المخصصة داخل الشركة قبل شحن المعدات. تقييم قدرات البحث والتطوير لدى البائع. هل يمكنهم أخذ رسم CAD لملف تعريف الحشية الجديد، وتشغيل برنامج محاكاة التدفق، وتقديم قالب يعمل بكامل طاقته؟ تؤثر قدرتهم على تحسين تصميم الأدوات بشكل مباشر على الوقت الذي تستغرقه في تسويق نماذج الأجهزة الجديدة وتقلل من مقدار التجربة والخطأ المطلوب في المصنع الخاص بك.
لا تقبل أبدًا التسليم بدون FAT صارم. حدد المعايير غير القابلة للتفاوض التي يجب أن تصل إليها آلة حشية الثلاجة الجديدة . يتضمن ذلك أوقات تشغيل مستدامة بأقصى السرعات المقدرة لمدة 8 ساعات على الأقل. ويجب أن يتضمن أيضًا الحد الأقصى الصارم لمعدل الخردة والتحقق من دقة الأبعاد عبر أنواع الملفات الشخصية المتعددة. يجب أن تثبت الآلة قدرتها على التعامل مع المواد الخام المحددة الخاصة بك بشكل لا تشوبه شائبة قبل أن تغادر منشأة البائع.
قم بمراجعة معدلات الخردة الحالية لديك لتحديد حالات فشل معينة في التبريد أو المعايرة أو الانكماش في خطوطك الحالية.
حدد سعة الإخراج المطلوبة بالأمتار في الدقيقة لتحديد حجم برغي الطارد وخزانات التبريد بشكل صحيح.
قم بتوثيق خريطة طريق المواد الخاصة بك لتحديد ما إذا كنت بحاجة إلى معدات قادرة على معالجة كل من PVC وTPE.
اطلب مقترحات فنية مفصلة وقدرات محاكاة تدفق الأدوات من الشركات المصنعة المتخصصة لآلات البثق.
حدد موعدًا لاختبار قبول المصنع الشامل باستخدام المواد الخام والأشرطة المغناطيسية الخاصة بك.
ج: تتراوح سرعات الإنتاج القياسية من 10 إلى 25 مترًا في الدقيقة. يعتمد المعدل الدقيق بشكل كبير على اختيار المواد وتعقيد الملف الشخصي. تتطلب الحشيات التجارية الأكثر سمكًا سرعات أبطأ لضمان التبريد المناسب، في حين يمكن أن تعمل المقاطع السكنية الرقيقة بشكل أسرع بكثير.
ج: نعم، ولكن الأمر يحتاج إلى هندسة معينة. يجب عليك استخدام جهاز بثق ذو تصميم لولبي حاجز متعدد الاستخدامات ومناطق دقيقة للتحكم في درجة الحرارة. يتطلب TPE عمومًا معدلات قص وإدارة حرارية مختلفة عن PVC الناعم لمنع تدهور المواد.
ج: يؤدي شد البثق غير المناسب أو التبريد غير المتساوي إلى ظهور التجاعيد الدائمة والبقع الصلبة. وهذا يمنع الحشية من الضغط بشكل صحيح على إطار الجهاز. يحاول المستهلكون في كثير من الأحيان إصلاح هذه الأختام السيئة بالماء المغلي أو مجففات الشعر، الأمر الذي يوفر حلاً مؤقتًا فقط.
ج: يتم إدخال الشريط المغناطيسي مباشرة بعد خروج الملف من خزانات التبريد. تقوم آلية فك اللف والتغذية الأوتوماتيكية بتوجيه المغناطيس المرن إلى غرفة مجوفة محددة للحشية قبل أن يصل إلى مرحلة القطع النهائية.
ج: السبب الرئيسي هو التبريد غير المتساوي، أو معايرة الفراغ غير الصحيحة، أو توتر السحب غير المتناسق. إذا فشلت المكنسة الكهربائية في الحفاظ على شكل التشكيل الجانبي مقابل كتل التحجيم أثناء تبريد البلاستيك، فسوف ينهار المنفاخ المجوف ويتجعد بشكل دائم.
ج: يجب تنظيف القوالب أثناء كل تغيير رئيسي للمواد أو الملفات الشخصية. الصيانة الدورية تمنع تراكم البوليمر المتدهور، الذي يسبب ظهور خطوط على السطح. مع العناية المناسبة والتنظيف غير الكاشط، يمكن أن تدوم القوالب الفولاذية عالية الجودة لسنوات قبل أن تتطلب الاستبدال بسبب التآكل.


